


Teadmised
Sulatatud raua filtreerimisprotsess (esimene osa)
1. jagu: ülevaade
Rauavedeliku filtreerimisprotsess viitab protseduurile, mille käigus eemaldatakse rauavedelikust suured lisandid, nagu inklusioonid ja räbud, samuti kahjulikud elemendid ja oksiidid spetsiaalsete seadmete või materjalide abil, puhastades seeläbi rauavedelikku ja tõstes valandite kvaliteeti. Selle põhieesmärk on vähendada lisandite sisaldust valandites, vähendada praagi määra, parandada valandite materjaliomadusi ja parandada valandite pinnakvaliteeti.
I. Filtreerimise põhimõtted ja meetodid
1. Parandusmehhanism: valamise ajal asetatakse filterekraan. Vedel metall suurendab valamisel vastupanu, muudab oma voolu olekut ja voolab aeglaselt vormiõõnde. See vähendab keeriste tekkimist, tagab stabiilse täitmisprotsessi, vähendab sekundaarset oksüdatsiooni ja räbu kaasamist ning soodustab lisandite hõljumist ja valamissüsteemi räbu blokeerivat funktsiooni.
2. Mehaaniline filtreerimine: Valides sobiva poorisuurusega filtriekraani, saab kasutada mehaanilisi meetodeid, et filtreerida välja pooride suurusest suuremad kandmised.
3. Koogi filtreerimine: mehaanilise filtreerimise ajal püütakse filtriekraanile palju pooride suurusest suuremaid kandmisi. Inklusioonide arvu suurenedes moodustub filterekraani sissepääsu juures filtrikook. Need filtrikoogid muudavad metalli vedeliku voolamise õhemaks ja neil on filtreerimisfunktsioon, mis võimaldab sekundaarset filtreerimist.
4. Adsorptsioon: filtriekraanil on suur eripind. Kui metallvedelik voolab läbi filtriekraani, jagatakse see väikesteks vedeliku vooluühikuteks, suurendades metallivedeliku ja filtrikeskkonna vahelist kontaktpinda. Metalli sulatis olevad kahjulikud elemendid ja oksiidid reageerivad keemiliselt filtriekraani pinnaga ja adsorbeeritakse sellele.
II. Filtreerimisvahendid ja -seadmed
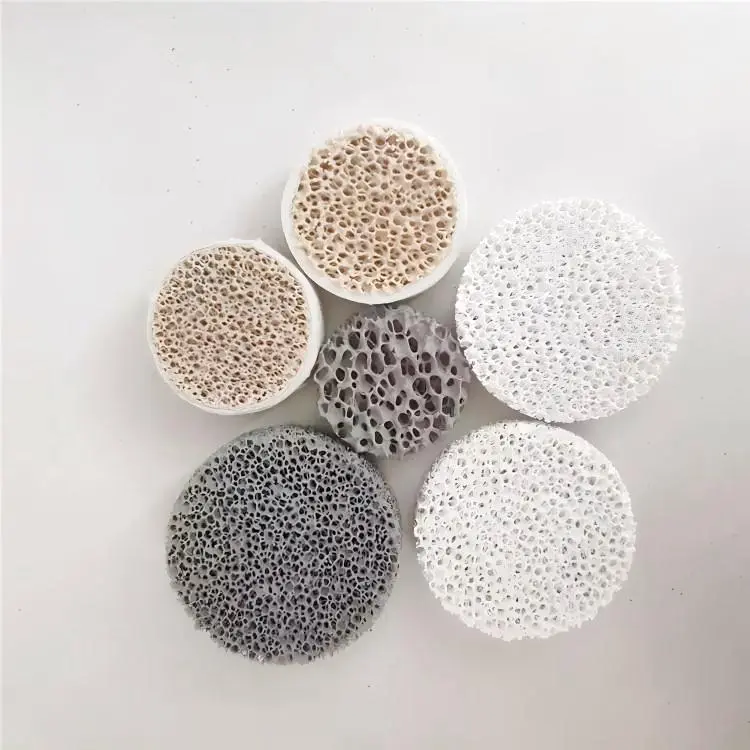
1. Filtreerimiskandjad: tavaliselt kasutatavate filtreerimisvahendite hulka kuuluvad kiudfiltrid (nagu leelisevaba riie, suure ränidioksiidisisaldusega klaaskiudriie jne) ja vahtkeraamilised filtrid. Need kandjad on poorse struktuuriga ja võivad sularauas olevaid lisandeid kinni püüda.
2. Filtreerimisseadmed: nõutavad filtreerimisseadmed varieeruvad sõltuvalt filtreerimisprotsessist. Näiteks mehaaniliseks filtreerimiseks ja filtrikoogi filtreerimiseks on tavaliselt vaja filtreerimissõela ja vastavaid tugiseadmeid; adsorptsioonfiltreerimiseks võib vaja minna spetsiaalseid adsorptsiooniseadmeid.
2. jaotis: Malmdetailide lisandite tüübid
Malmdetailides sisalduvad kandmised hõlmavad selliseid liike nagu liivaosakesed, räbu, inokulandid või rauasulami osakesed, magneesiumiräbu või -räbu ning mikroskoopilised kandmised jne.
I. Liivaosakesed
Liivasulud tekivad lahtisest liivast või metallivoolu erosioonist. Liivaosakesed valandites on tavaliselt põhjustatud ebakvaliteetsetest mustriseadmetest või kulunud sprue tassidest ning on seotud ka liivaosakeste ja räbu koosmõjuga. Valamise ajal metallivoolu poolt kantud räbu võib ka liivaosakesi vormiliivast välja tõmmata.
II. Räbu
Räbu on klaasjas materjal, mis tekib oksüdatsiooni, tulekindlate materjalide erosiooni, lisandite ja sulaliiva mõju tõttu. See võib koosneda MgO-st, CaO-st, SiO2-st, Al2O3-st, MnO-st, FeO-st, MnO-st, erodeeritud tulekindlatest materjalidest ja erinevatest sulfiididest, mis tahkuvad suureks massiks ja hõljuvad metallivedelikus.
III. Inokulandid või sulamiosakesed, magneesiumiräbu või -räbu
Hallmalmi ja kõrgtugeva malmi valandite puhul on sulam või inokulant ise ebapuhas ja sisaldab lisandeid. Samuti on võimalus, et räbu puutub kokku inokulandiga ja takistab selle lahustumist.
Kõrgtugevas malmis on kahte tüüpi magneesiumipõhiseid inklusioone, magneesiumsulfiid (MgS) ja magneesiumoksiid (MgO). Need moodustavad magneesiumiga töötlemise ajal väävli või hapniku vahelise reaktsiooni tõttu klastreid ja on väga kõvad. Dross on õhuke kleepuv magneesiumsilikaadi kiht, mis moodustub metalli vedeliku transpordi- ja turbulentses valamissüsteemis.
IV. Mikroskoopilised kandmised
Erinevat tüüpi peened lisandid, nagu titaankarbonitriid, vanaadiumkarbonitriid, muud nitriidid, FeO, Al2O3 jne. Kuigi nende lisandite kogus võib olla suur, on need tavaliselt väga väikesed ja hajuvad väga vähe. Nende kõvadus mõjutab kulumist, erosiooni ja töötlemist.
3. jagu: lisandite allikad ja kõrvaldamise meetodid
I. Allikad
1. Laengumaterjalid: kui laengumaterjalid on tugevalt roostetanud või valesti ladustatud, võib sulametalli sisaldus ületada normi.
2. Sulatamine ja töötlemine lahusega: selliste protsesside käigus nagu inokuleerimine, sferoidiseerimine ja rafineerimine, kui protsessi parameetrid on sobimatud või toiming on ebaõige, võib räbu sattuda sulametalli.
3. Südamiku ja vormiliiva tugevus: kui südamiku ja vormiliiva tugevus ei ole piisav kõrge temperatuuriga sulametalli löögi talumiseks, põhjustab see liiva loputamist.
Sekundaarne oksüdeerumine: Valu struktuuri või väravasüsteemi ebaõige konstruktsiooni tõttu pritsib sulametall valamisprotsessi ajal ägedalt, moodustades sekundaarseid lisandeid.
II. Meetodid:
1. Kasutage kvalifitseeritud ja puhtaid ahjumaterjale ning vältige ladustamist vabas õhus.
2. Töötage välja mõistlik sulatus- ja vahetöötlusprotsess ning järgige rangelt protseduure.
3. Tagada südamiku piisav tugevus. Võib kasutada vaiguprotsesse ja tugeva termilise šokiga piirkondades saab kasutada spetsiaalseid materjale.
4. Disainige väravasüsteem mõistlikult, et vältida sulametalli pritsimist, lisage räbu püüdurid ja pikendage jooksjat.
5. Kasutage filtreid jne. Nende hulgas on filtrid kõige tõhusam vahend lisandite ja poorsusdefektide vähendamiseks ja kõrvaldamiseks.
Vigori meeskonnal on rikkalik kogemus valandite alal. Kui teil on küsimusi või soove, mida saame aidata, võtke meiega ühendust aadressil info@castings-forging.com.

