


Teadmised
Paksude, suurte ja keerukate kõrge mangaanisisaldusega terasvalude pragude põhjused ja leevendused
Kõrge mangaanisisaldusega teras viitab peamiselt materjalile, mis kõvastub teraskonstruktsioonide pinnal suurte löökkoormuste all kiiresti ja on kulumiskindel. Mida aeglasem on pragude leviku kiirus pikaajalisel kasutamisel, seda väiksem on ohutusõnnetuste tõenäosus. Praegu kasutatakse kõrge mangaanisisaldusega terasvalusid laialdaselt mitmetes tööstusharudes. Kõrge mangaanisisaldusega terase suurema lineaarse kokkutõmbumise parameetri ja väiksema soojusülekandeteguri tõttu võrreldes süsinikterasega tekib kõrge mangaanisisaldusega terasvalu tahkestumise ja kuumtöötluse ajal kergesti suur termiline pinge ebaühtlase temperatuurijaotuse ja suurte temperatuurierinevuste tõttu valandites, mis põhjustab pragude probleeme. Eriti keerukate kõrge mangaanisisaldusega terasvalu puhul, mille paksus on üle 120 mm, on pragude probleemi tootmise ajal keeruline kontrollida.
1. Kõrge mangaanisisaldusega terasvalude pragude analüüs
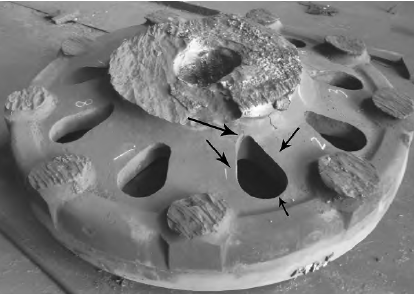
Praegu on palju uuringuid kõrge mangaanisisaldusega terase töötlemiskõvenemise mehhanismi, kuumtöötlusprotsessi ja valamise protsessi kohta, kuid vähe kõrge mangaanisisaldusega terasvalude pragunemisprobleeme. Kõrge mangaanisisaldusega terasvalude kasutamisel tekivad aga sageli valandid, mis on pragunenud. Nende hulgas on kõrge mangaanisisaldusega terasest juhtratasvala, mis on ekskavaatori elektrilise ekskavaatori põhiosa, mille kvaliteet ja suurus mõjutavad seadme edasist kasutamist. Kõrge mangaanisisaldusega terasest juhtratasvala keeruka struktuuri ja maksimaalse seinapaksuse 142 mm tõttu ei ole pragunemisprobleemide kontroll tootmise ajal ideaalne. Komplekssete paksudega kõrge mangaanisisaldusega terasvalandite tootmisel leiti pärast valandite eeltöötlust radiograafilise testimise tehnoloogia abil, et kahe augu mõlemal küljel ja kaare asukohas olid erineva suurusega praod. Enamiku pragude tegelik pikkus oli 25 mm ja mõned olid umbes 50 mm, nagu on näidatud joonisel 1, mis mõjutas kõrge mangaanisisaldusega terasvalude kasutusiga ja saagikust. Seetõttu on varajase diagnoosimise perioodil vaja analüüsida ja uurida pragude tekkimise põhjuseid kõrge mangaanisisaldusega terasvaludes.
2. Eksperimentaalsed materjalid ja meetodid
2.1 Katsematerjalid
Käesoleva uuringu uurimisperioodil oli peamiseks uurimismaterjaliks ZG100Mn13 kõrge mangaanisisaldusega terasvalu. Pärast elektriahjus sulatamist viidi läbi vaakumpuhastus, et kontrollida terase vee hapnikusisaldust ja legeerelementide oksüdeerumiskalduvust. Seejärel võeti valamiskatseplokkidest proovid ja pärast keemilist analüüsi saadi üksikasjalik keemilise koostise tabel, nagu on näidatud tabelis 1. Valandite keemiline koostis klassifitseeriti vastavalt riiklikule standardile GB/T 5680—2023 "Austeniitmangaanterasest valandid".
2.2 Testimismeetodid
Kõrge mangaanisisaldusega terase valandite pragude proovide üksikasjalikuks kontrollimiseks on vaja valandite pinnal kasutada PT-värvainet, et täpselt kuvada pinnapragude asukoht ja suund. Seejärel lõigatakse prao asukohast 20 mm × 25 mm × 20 mm praoproov. Kui valandi pinnal on täielik pragu, tuleks praoproovi suurust vastavalt reguleerida, tavaliselt vahemikus 30 mm × 30 mm × 20 mm. Pärast poleerimist kastetakse proov 6 sekundiks 4% lämmastikhappe alkoholilahusesse, seejärel võetakse see välja ja asetatakse optilise mikroskoobi või muu skaneerimisseadme alla, et jälgida valandi mikrostruktuuri ja pragude tingimusi ning analüüsida ja määrata üksikasjalikult pragude tekkimise põhjuseid.
3 Kõrge mangaanisisaldusega terasvalude pragude põhjuste analüüs
3.1 Materjali- ja metallurgiategurid
Katse- ja tuvastustööde kohaselt on keemilise koostise ebamõistlik kontroll peamine tegur, mis põhjustab kõrge mangaanisisaldusega terasvalu pragusid. Kui keemiline koostis on ebamõistlik, halveneb kõrge mangaanisisaldusega terase jõudlus, mis viib valu pinnale ilmsete pragude tekkimiseni. Praeguste analüüside kohaselt suureneb kõrge mangaanisisaldusega terase süsiniku- ja fosforisisalduse ületamisel standardit järkjärgulise pragude tekkimise oht. Liigne süsinikusisaldus pärast kuumtöötlust põhjustab karbiidide sadestumist terade piiridel, suurendades terade piiride pragunemise ohtu ja olles peamine tegur, mis põhjustab kõrge mangaanisisaldusega terasvalu pragusid. Lisaks, kui materjali fosforisisaldus suureneb, põhjustab see kergesti hapra fosfori eutektika teket, vähendades terade piiride tugevust ja sitkust ning halvendades terasvalu üldist jõudlust. Lisaks on kõrge mangaanisisaldusega terasvalu metallurgilise protsessi käigus olemasolevad defektid samuti peamised tegurid, mis mõjutavad materjali jõudlust. Metallurgia käigus tekkivad defektid, nagu kokkutõmbumisõõnsused, gaasiaugud ja räbusulendid, loovad materjalis pingekontsentratsiooni punkte, mis on altid pragunemisele väliste jõudude mõjul. Lisaks, kui FeO ja MnO sisaldus sulas terases ületab 2%, süvendab see veelgi terade piiride rabedust ja suurendab materjali pragunemise tõenäosust pinge all.
3.2 Valamisprotsessi defektid
Kõrge mangaanisisaldusega terasvaluvormide tootmisel võib valutemperatuuri õigeaegne kontrollimata jätmine valandite kvaliteeti kergesti mõjutada. Kui valamistemperatuur on valamise ajal liiga kõrge, pikeneb valamisjärgne tahkumisaeg, mille tulemuseks on jäme kristallstruktuur, mis mitte ainult ei mõjuta valandi üldist jõudlust, vaid suurendab ka järgneva valamise termilist pinget, süvendades veelgi pragude probleemi. Vastupidi, kui valamistemperatuur on liiga madal, nõrgeneb sulametalli voolavus, mis raskendab vormi täitmisefekti tagamist, ja tahkumise ajal võib see põhjustada külmakatkestusi või ebapiisavat söötmist, mis mõjutab tõsiselt valandi terviklikkust ja tihedust. Lisaks on uuringutes leitud, et ebaühtlane jahutamine pärast valamist ja ebapiisav kahanemisvaru võivad samuti põhjustada pragusid paksudes ja keerukates kõrge mangaanisisaldusega terasvaluvormides. Üldiselt on kõrge mangaanisisaldusega terasvaluvormide paksude osade jahutusaeg pikem, samas kui õhukeseinaliste alade jahutuskiirus on lühem. Paksuse erinevuse tõttu on temperatuuride erinevus jahutamise ajal liiga suur ja pingekontsentratsioon on märgatavam, mis viib kõrge mangaanisisaldusega terase järkjärgulise deformatsiooni või pragunemiseni. Vormi kokkutõmbumisvaru mõjul suurendab tahkumisaegne kokkutõmbumine tõmbepinget, mis omakorda suurendab valu pragunemise ohtu. Lisaks, kui valandite tahkumisel tekkivate kokkutõmbumisõõnsuste toitmiseks kasutatavatel tõusutorudel on ebamõistlikud konstruktsiooniprobleemid, näiteks läbimõõt alla 1.5–2 korra kuuma koha paksusest või kui need lõigatakse madalal temperatuuril, siis tõusutoru ebapiisav söötmine põhjustab järk-järgult ebapiisavat lokaalset söötmist ja tugevat pingekontsentratsiooni. Rasketel juhtudel võib see isegi valandi praaki viia.
3.3 Kuumtöötlusprotsessi defektid
Praegu on paksude ja keerukate kõrge mangaanisisaldusega terasvalandite tootmisel kuumtöötlusprotsessis levinud probleemid ebapiisav kuumutamiskiirus ja hoidmisaeg ning peamised tegurid, mis põhjustavad kõrge mangaanisisaldusega terasvalandite pragusid. Kui kuumtöötluse ajal on tegelik kuumutamiskiirus liiga suur või kui valande ei eelsoojendata korralikult ja õigeaegselt, tekib pärast eeltöötlust valandide sise- ja välispinna vahel suur temperatuurierinevus, mille tulemuseks on kontsentreeritud termiline pinge. See mitte ainult ei mõjuta kõrge mangaanisisaldusega terasvalandite stabiilsust ja mehaanilisi omadusi, vaid põhjustab ka kvaliteedidefekte, näiteks pragusid. Lisaks tekib kuumtöötluse ajal materjali kõrge süsinikusisalduse tõttu suures koguses karbiide, mis kahjustab kõrge mangaanisisaldusega terasvalandite kvaliteeti. Kuna karbiidid on kõva tekstuuriga, siis kui neid kuumtöötluse ajal ei kontrollita, vähendab see kindlasti terade piirstruktuuri tugevust, suurendab valu pragunemise ohtu ja vähendab valandide terviklikku jõudlust, põhjustades tõsist kahju edasisele töötlemisele ja kasutamisele.
3.4 Ebamõistlik projekteerimisstruktuur
Paksude ja keerukate kõrge mangaanisisaldusega terasdetailide konstruktsiooniprojekteerimisel on kõrge mangaanisisaldusega terasdetailide pingekontsentratsiooni probleem selliste tegurite tõttu nagu liigne seinapaksuse erinevus, liiga väike fileeraadius üleminekualadel või konstruktsiooni ristlõike järsud muutused üsna ilmne, mille tulemuseks on lõpptoote kvaliteedi langus. Pingekontsentratsioon on konstruktsioonimehaanikas levinud kahjulik probleem. Kui valukonstruktsioonil on pingekontsentratsiooni probleem, viib see sageli konstruktsiooni liigse koormuse ja enneaegse kahjustumiseni. Kui seinapaksuse erinevus on liiga suur, ei ole pingejaotus kõrge mangaanisisaldusega terasdetaili õhukeste ja paksude alade vahel ühtlane ning õhukesed alad peavad sageli kandma suuremat pinget, mis viib plasti deformatsiooni või purunemiseni. Samal ajal, kui fileeraadius üleminekualadel on liiga väike, suureneb pinge üleminekualadel valu kasutamise ajal pidevalt ja lokaalne pinge ületab valu keskmise pingetaluvuse taseme, põhjustades pragunemist. Lisaks võib kõrge mangaanisisaldusega terasvalandite praeguse konstruktsioonilise projekteerimise käigus tekkida "+" kujuga struktuure, mis põhjustavad pingete kontsentratsiooni, mille tulemusel on kõrge mangaanisisaldusega terasvalandid pikka aega suure pinge all ning kasutamise ajal altid väsimuskahjustustele või haprusele.
4 parandusmeedet pragude parandamiseks kõrge mangaanisisaldusega terasvalandites
4.1 Kõrge mangaanisisaldusega terasvalude keemilise koostise optimeerimine
Esiteks, paksude ja keerukate kõrge mangaanisisaldusega terasvalude pragude probleemi tõhusaks kontrollimiseks saab valamise ajal optimeerida keemilist koostist. Süsiniku, väävli ja fosfori elementide sisalduse range kontrollimisega saab parandada kõrge mangaanisisaldusega terasvalude sitkust, vähendades seeläbi pragude teket. Lisaks tuleks paksude ja keerukate kõrge mangaanisisaldusega terasvalude kasutusnõuete kohaselt kontrollida süsiniku elementide sisaldust, et kontrollida valandite kõvadust ja vältida valandi struktuuris liigset sisepinget, vähendades seeläbi pragude tekkimise ohtu. Teiseks, kõrge mangaanisisaldusega terasvalude sulatamisel saab süsiniku, väävli ja fosfori elementide tõhusaks eemaldamiseks materjalist kasutada rafineerimistehnikaid, nagu vaakumdegaasi eemaldamine ja kulprafineerimine. Kui väävli- ja fosforielementide sisaldus materjalis on liiga kõrge, vähendab see oluliselt kõrge mangaanisisaldusega terasvalude sitkust ja suurendab pragude tekkimise tõenäosust. Lõpuks on süsinik kõrge mangaanisisaldusega terase peamine legeerelement ja sellel on oluline mõju valandite kõvaduse ja sitkuse parandamisele. Paksude ja keerukate kõrge mangaanisisaldusega terasvalandite kasutusefekti tagamiseks tuleks süsinikuelementide tegelikku sisaldust kontrollida vastavalt valandite kasutuskeskkonnale ja toimivusnõuetele, parandades seeläbi kõrge mangaanisisaldusega terasvalandite kõvaduse ja tugevuse tasakaalu ning suurendades nende kvaliteeti ja jõudlust.
4.2 Kõrge mangaanisisaldusega terasvalude valamise protsessi täiustamine
Kõrge mangaanisisaldusega teraskonstruktsioonide valandite mõõtmete ja seina paksuse efektiivne parandamine ning tegeliku valamistemperatuuri range kontrollimine valamise ajal tagab ühtlase soojuse hajumise valandite tahkumise ajal. Kõrge mangaanisisaldusega teraskonstruktsioonide ebaühtlase lokaalse soojuse hajumise tõttu võib see põhjustada liigseid sisetemperatuuri erinevusi ja pingekontsentratsiooni. Seetõttu võib valamistemperatuuri täpne reguleerimine tagada valandite ühtlase jahutusefekti tahkumise ja soojuse hajumise ajal, parandades seeläbi valandite tootmise kvaliteeti. Samal ajal on jahutusperioodil vaja õigeaegselt kontrollida jahutuskiirust ja vormi kokkutõmbumist. Jahutuskeskkonna tüübi, voolukiiruse ja temperatuuri reguleerimisega saab jahutuskiiruse kontrolliefekti parandada. Samal ajal tuleks vormimaterjali ja konstruktsioonimeetodeid täiustada, et parandada valandite vaba kokkutõmbumisvõimet jahutamise ajal, vähendades seeläbi tõhusalt valandite sisepingeid ja pragude teket. Mis puutub valamissüsteemi konstruktsiooni, siis valamissüsteemi paigutuse ja mõõtmete optimeerimise abil saab parandada sulametalli voolavust, tagades sulametalli sujuva ja ühtlase voolamise vormiõõnde, vältides lokaalse ülekuumenemise põhjustatud pingekontsentratsiooni ja parandades sulametalli täitevõimet. See võib õigeaegselt parandada ka valandite mikrostruktuuri, saavutades kõrge mangaanisisaldusega terasvalandite mehaaniliste omaduste täieliku paranemise.
4.3 Täiustage kuumtöötlusprotsessi
Kõrge mangaanisisaldusega terasvaluvormide kuumtöötlusprotsessi käigus on materjali omadused ja valu mõõtmed peamised tegurid, mis mõjutavad kuumtöötluse efekti. Seetõttu on kuumtöötluse ajal vaja karastustemperatuuri ja kuumutamiskiirust teaduslikult ja mõistlikult kontrollida. Valandite karastusprotsessi ajal peavad tehnikud tagama sisemise struktuuri ühtlase soojuse hajumise efekti, et vältida ebaühtlase soojuse hajumise põhjustatud probleeme. Samal ajal tuleb karastusprotsessi kontrollida ning karastustemperatuuri, -aja ja atmosfääri parameetreid õigeaegselt reguleerida, et tagada valandid, mis suudavad karastamise ajal täielikult sisemise pinge vabastada, parandada valandite tugevust ja stabiilsust, vältides seeläbi valandite deformatsiooni või paigutusprobleeme hilisemal kasutamisel, parandades veelgi paksude ja keerukate kõrge mangaanisisaldusega terasvaluvormide terviklikke mehaanilisi omadusi ja rakendatavust ning vähendades kõrge mangaanisisaldusega terasvaluvormide pragude tekkimisest tingitud ohutusprobleeme.
Lisaks on praegu peamised kasutatavad kuumtöötlustehnoloogiad veekindluse töötlemine ja jahutustöötlus. Veekindluse töötlemise ajal tuleb pakse ja keerulisi kõrge mangaanisisaldusega terasvalusid hoida temperatuuril 650 °C, et tagada valandite sise- ja välistemperatuuride erinevuste tasakaal. Seejärel tõstetakse temperatuur veekindluse töötlemiseks vajaliku temperatuurini. Jahutusprotsessi ajal, kui pakse ja keerulisi kõrge mangaanisisaldusega terasvalusid karastatakse, tuleks vältida vägivaldset jahutamist. Kasutada saab pihustusjahutust või etapiviisilist jahutamist.
4.4 Keevitus- ja remonditehnoloogia
Paksude ja keerukate kõrge mangaanisisaldusega terasvalude valmistamisel mõjutab keevitustehnoloogia otseselt valandite kvaliteeti. Seetõttu tuleb enne keevitamist pragude piirkond põhjalikult puhastada, et tagada keevituse kvaliteeti mõjutavate lisandite eemaldamine ja valandi keevituse kvaliteet. Keevitamise ajal tuleb analüüsida keevitatud liite tugevust ja töökindlust, et paremini tagada valandite edasine kasutusefekt. Praegu tuleb keevituse kvaliteedi tagamiseks kasutada madala soojuskoormusega keevitusmeetodeid, näiteks käsitsi kaarkeevitust. Käsitsi kaarkeevituse ajal saab keevitamise ajal tekkivat soojust kontrollida, et vähendada keevitussoojuse põhjustatud kõvenemist ja deformatsiooni, tagades seeläbi paksude ja keerukate kõrge mangaanisisaldusega terasvalude keevitatud liitekohtade mehaanilised omadused ja korrosioonikindluse. Pärast keevitustööde lõpetamist ei ole vaja kuumtöötlust. Vahekihi temperatuuri tuleks kontrollida, et vältida soojuse akumuleerumise mõju keevitatud liitekoha kvaliteedile. Keevitus- ja remonditehnoloogia juhtimise abil saab veelgi parandada keevitatud liitekohtade kvaliteediprobleeme, parandades paksude ja keerukate kõrge mangaanisisaldusega terasvalude jõudlust ja kvaliteeti.
5i kokkuvõte
Paksude ja keerukate kõrge mangaanisisaldusega terasvalandite praod on materjali, protsessi ja struktuuri koosmõju vältimatu tagajärg. Paksude ja keerukate kõrge mangaanisisaldusega terasvalandite tootmisefekti paremaks suurendamiseks on vaja tootmisperioodil mõistlikult parandada keemilist koostist, optimeerida valamisprotsessi, tugevdada kuumtöötlusprotsessi mõju, pidevalt parandada valandite tootmiskvaliteeti, kontrollida paksude ja keerukate kõrge mangaanisisaldusega terasvalandite pragusid, parandada valandite mehaanilisi omadusi kasutusel ning edendada seotud tööstusharude arengut ja arengut.

