


Teadmised
Suurte kõrgtugevate malmvalude eriprobleemide lahendused
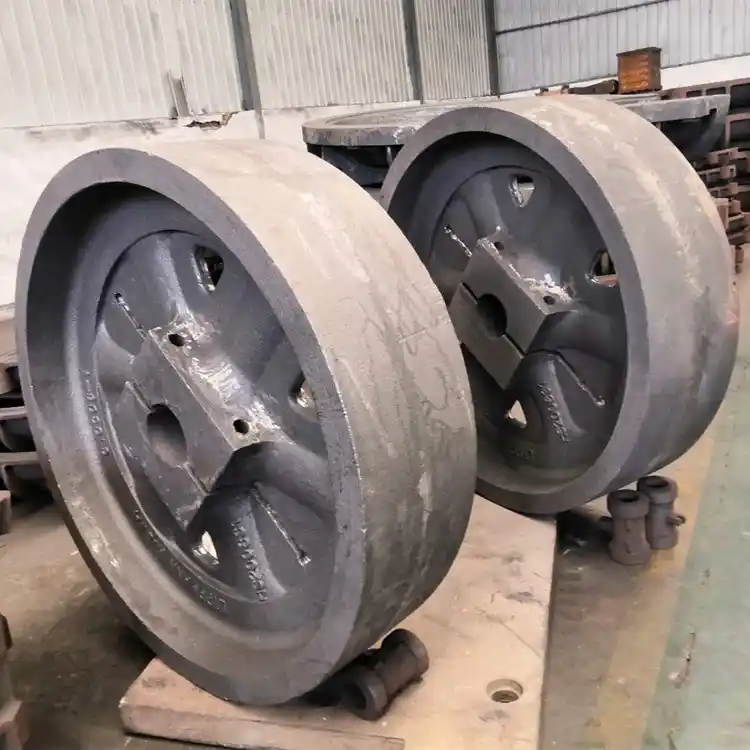
Suurte kõrgtugevate malmvalandite tüüpe on mitut tüüpi, näiteks suured diiselmootori plokid, suured rattarummud, suured kuulveski otsakatted, kõrgahju jahutusseinad, suured terasvaltspinkide raamid, suured survevaluvormide mallid, suured turbiini laagrikorpused, tuuleturbiinide rummud ja alused ning tuumajäätmete mahutid jne. Lisaks standardites määratletud mehaanilistele omadustele on neil komponentidel ka mõned spetsiaalsed jõudlusnõuded, näiteks tuuleenergia valandite madala temperatuuriga löögikindlus ja paljud täiendavad spetsiaalsed vastuvõtustandardid tuumajäätmete mahutitele jne. Seetõttu tuleb nende valandite tootmisel eelnevalt põhjalikult kaaluda.
1) Esimene kaalutlus on see, kuidas saada usaldusväärseid, tihedaid ja mõõtmetega kvalifitseeritud valandeid.
Suurte kõrgtugeva malmi valandite tootmise tehniline protsess on põhimõtteliselt sama, mis hallmalmi valandite puhul. Vaja on vaid väikeseid muudatusi sellistes aspektides nagu kahanemisvaru valik ja liivakasti konstruktsioon, võttes arvesse kõrgtugeva malmi omadusi.
2) Teiseks tuleks teha vastav töö, mis vastab suurte kõrgtugevate malmvalude ühistele omadustele.
Suurte kõrgtugevate malmvalandite ühised omadused on see, et need on eriti rasked, enamik neist vajab ferriitset maatriksit ja nende mehaanilised omadused peavad vastama standardandmetele. Mõnikord kehtestatakse ka lisanõuded, näiteks madala temperatuuriga löögikindlus.
1. Suurte kõrgtugevate malmvalude tootmise eriprobleemid
Suurte kõrgtugeva malmi valandite aeglase jahutuskiiruse tõttu võib eutektiline tahkumisperiood kesta mitu tundi, mille jooksul peab moodustuma kõrgtugeva malmi peamine mikrostruktuur. Selle tulemusel on tekkinud rida probleeme, mis on spetsiifilised suurelõikelise kõrgtugeva malmi või suurte kõrgtugeva malmi valanditele: väike sõlmede arv, suur sõlmede läbimõõt, sõlmede moonutused, grafiidi hõljumine, keemilise koostise segregatsioon, teradevahelised karbiidid ja tükiline grafiit. Neid probleeme on juba ammu teada, kuid kuigi moodustumismehhanisme pole veel täielikult mõistetud, on konkreetsetele probleemidele välja töötatud esialgsed lahendused.
Teine oluline küsimus on, kuidas täita ja lahendada madala temperatuuriga löögikindluse nõudeid? Kokkusattumus seisneb selles, et nende kahe peamise probleemi lahendamise suunad ja meetmed on suures osas samad.
2. Lähenemisviisid suurte kõrgtugevate malmvalude eriprobleemide lahendamiseks
1) Jahutamise intensiivistamine tahkumise kiirendamiseks
Fragmenteerunud grafiidi tekkele on kaks üldtunnustatud seletust: üks on sfäärilise grafiidi fragmenteerumine; teine on austeniidi kesta stabiilsuse vähenemine termilise voolu või teatud sulami elementide, eriti Ce ja La, segregatsiooni tõttu, mis viib grafiidisfääride kasvumustri muutumiseni. Sõltumata sellest, milline teooria või seletus on õige, on kindel, et pikk eutektiline tahkumisaeg (st aeglane jahutamine) on fragmenteerunud grafiidi tekke otsene ja objektiivne tegur. Seetõttu saab iga meetodiga, mis suudab tahkumisaega lühendada, fragmenteerunud grafiidi teket tõhusalt ära hoida.
Mõnes kirjanduses tuuakse välja ka, et grafiidisfääride moonutamisel on kriitiline jahutuskiirus (0.8 ℃ /min) [1]. Grafiidi moonutamine on mõnikord äkiline protsess. Seetõttu võib jahutamise kiirendamine, tahkumisaja, eriti eutektilise tahkumisaja lühendamine ja eutektilise tahkumisastme lühendamine 2 tunni piiresse avaldada märkimisväärset mõju. Selle põhimõtte ümber on palju meetmeid: sundjahutus; metallvormide liivaga katmine; jahutusraudade kasutamine jne.
Jahutusraudadel on kõrge soojusjuhtivus ja tugev soojuse salvestusvõime ning neid peetakse laialdaselt võimsaks meetmeks. Grafiidi soojusjuhtivus on suurem kui liivaga kaetud jahutusraudadel (vastavalt 45 W/m •℃ ja 17 W/m •℃ ), kuid selle soojuse salvestusvõime on väiksem kui jahutusraudadel. Kui on olemas sundjahutuse tingimused, on grafiidi kasutamine sobivam. Suurte või eriti suurte kõrgtugevate malmvalude puhul on sundjahutus endiselt võimas meede. Üldiselt saab kasutada õhkjahutust, udujahutust või vesijahutusseadmeid ja isegi vedela lämmastikuga jahutamist, et kiirendada valu tahkestumise kiirust. Andmed näitavad, et 20-tonnise kõrgtugeva malmi kasutatud kütusemahuti valu tahkestumise ajal on soojusülekande efekt järgmine: metallvorm neelab 58% soojusest, grafiit- ja liivvormid (südamiku osad) neelavad 3.5%, liivvormid ja muud seadmed neelavad 3.5% ning vesijahutus juhib 3.5%. On näha, et metallvorm suudab juhtida üle 50% valandi soojusest, samas kui südamik juhib väga vähe soojust. On selge, et sundjahutus on vajalik.
2) Protsessitehnoloogia täiustamine
(1) Toorainete hoolikas valimine
Kvaliteetsete suurte kõrgtugevate malmvalandite tootmiseks on oluline ahju materjalid hoolikalt valida. Toorainete segavate elementide sisaldus peaks olema võimalikult väike, pöörates erilist tähelepanu malmi allikale, vanaraua tüübile ja süsiniku lisandite valikule.
(2) Keemilise koostise disain
CE ei tohiks olla liiga kõrge (4.2% kuni 4.3%). Kui w(C) on valitud 3.6% kuni 3.7%, tuleb w(Si) vähendada 1.8%-lt 2.0%-le; lisaks peaks w(Mn) olema < 0.3% ning w(P) ja w(S) peaksid samuti olema rangelt piiratud. Välja arvatud erandjuhtudel, ei kasutata üldiselt legeermaterjali, seega tuleb vanaraua teras rangelt valida.
Madal w(Si) sisaldus on hädavajalik, vastasel juhul võib tekkida killustunud grafiit ja madalatemperatuuriline jõudlus ei pruugi nõuetele vastata. Probleem seisneb vajaduses hoida w(Si) madalal, vältides samal ajal madala w(Si) sisalduse põhjustatud puudusi. Jaapanis asuva 100-tonnise kasutatud kütuse konteineri koostis on: w(C) 3.6%, w(Si) 2.01%, w(Mn) 0.27%, w(P) 0.025%, w(S) 0.004%, w(Ni) 0.78%, w(Mg) 0.065%.
(3) Topeltsulamise valimine
Topeltsulatamine võimaldab täielikult ära kasutada kuppelmalmi tugevat tuumastumisvõimet ja elektriahjude kõrget termilist efektiivsust. Sulamalm tuleb valada kõrgel temperatuuril ja väävlit saab eemaldada, kui tingimused seda võimaldavad. Elektriahjus viibimise aeg ei tohiks olla liiga pikk. Sferoidiseerimistemperatuur tuleks määrata vastavalt olukorrale, see ei tohiks olla liiga kõrge ega liiga madal. Autor soovitab, et suurte osade puhul ei tohiks sferoidiseerimiseks kasutada sissepritsemeetodit pika töötlemisaja tõttu. Vähemalt tuleks kasutada katmismeetodit ja eelistada spetsiaalset meetodit või traadi etteandemeetodit. Traadi etteandmine peaks toimuma kindlas kohas ja kaaluda võib isegi inokuleerimistraadi etteandmist. Sferoidiseeriv aine ei tohiks olla tavaliselt kasutatav. Parem on kasutada raskete haruldaste muldmetallide ja kergete haruldaste muldmetallide sferoidiseerivate ainete segu. Sissepritsemeetodi kasutamisel peaks sferoidiseeriv aine sisaldama 6% (Mg) ja 1.0–1.5% (RE) w; Kui toormalm on suhteliselt puhas, on vastuvõetav ka 0.5–1.0% w(RE). Traadi etteandemeetodil võib kasutada kõrge w(Mg) sisaldusega sferoidiseerivat ainet, kuid w(RE) peaks olema madal ja lisada võib väikese koguse Ca.
Valamistemperatuur peaks olema sobiv (1300–1350 ℃ ), mitte liiga kõrge, vastasel juhul on vedeliku kokkutõmbumine liiga suur. Keskmise kiirusega valamisel on soovitatav kasutada hajutatud sisemist väravat ja maksimaalselt jäika vormi, et grafitiseerimise ajal tekkivat paisumist täielikult ära kasutada kõrgtugeva malmi isekompenseerimiseks, vähendades tõusutorude koormust ja tagades valandi sisemise tiheduse.
(4) Pöörake tähelepanu vaktsineerimisega seotud probleemidele
Inokuleerimine on üks olulisemaid tehnoloogilisi meetmeid. Ainult selle probleemi lahendamisega saab tagada nii madala w(Si) sisalduse kui ka probleemide puudumise ning tagada ka madalatemperatuurse toimivuse. Inokuleerimise küsimus seisneb sisuliselt inokuleerimisvahendite ja -meetodite valikus. Valida saab pika inokuleerimistoimega inokuleerimisvahendeid, näiteks Ba-sisaldavaid aineid (Sr-sisaldavad ained on hallmalmi puhul tõhusamad ja neil on madalam Ca-sisaldus), grafiiti sisaldavaid inokuleerimisvahendeid või segada inokuleerimisvahendisse õige kogus RESiFe-d.
Praegu on paljudel ettevõtetel omatehtud inokulatsioonivahendid ja ma arvan, et nad kõik järgivad seda põhimõtet. Kokkuvõttes peaks inokulatsioon "olema hilinenud ja kohene", mitte ainult hea efekt, vaid ka annust saab oluliselt vähendada. Vanal katmismeetodil töötlemise ajal on halb mõju, kuid w(Si) sisaldus väheneb. Praegune probleem on saavutada nii madal w(Si) sisaldus kui ka hea efekt ning ainus lahendus on meetodi muutmine. Faktid on tõestanud, et on võimalik saavutada 2.0% aw(Si) sisaldus. Edu märk on see, et grafiit peaks olema väike ja arvukas. Mida väiksem see on, seda rohkem seda on, seda suurem on sferoidisatsioonikiirus, seda vähem on vaba tsementiiti ja seda kergem on segregatsioon. Suurte osade puhul, kui grafiidisfäärid võivad ulatuda 200/mm2 või rohkem, suurusega 5–6 klassi, ei ole sferoidisatsioonikiirus ja ferriidisisaldus loomulikult probleemiks. Lühidalt, grafiidi vastu võitlemisel püüeldakse väikese ja arvuka grafiidi poole ning peamine vahend on inokulatsioonitöötlus. Madala w(Si) sisalduse ja vaba tsementiidi puudumise tõttu on plastsus ja löögikindlus toatemperatuuril ja madalal temperatuuril kergesti saavutatavad. Suurte valandite puhul on lihtne teha suurte plokkide inokuleerimine valamisnõus ja asetada inokulatsiooniplokk jooksurisse, kuid võtmetähtsusega on õige kontseptsioon.
(5) Sulamite ja mikroelementide kasutamine
Ülisuurte kõrgtugevate malmvalude puhul kasutatavate legeerelementide hulgas on ainult Ni-l ainulaadne roll. Tehnilisest vaatenurgast on w(Ni) < 1% kasulik, kuid selle kasutamine või mittekasutamine tuleks otsustada konkreetsete asjaolude ja majanduslike kaalutluste põhjal.
Suurtes valandites on küpselt kasutatud mikroelemente Bi ja Sb. Arvatakse, et w(Bi) lisamine 0.008–0.010% ja aw(RE)/w(Bi) suhte hoidmine vahemikus 1.4–1.5 on kasulik sfääride arvu suurendamiseks ja grafiidi killustumise ohu vähendamiseks. Sb-d saab kasutada ka paksude ja suurte osade puhul. Mõned inimesed arvavad, et see suurendab perliidi hulka, kuid teised on seda kasutanud ferriitses kõrgtugevas malmis, võimalik, et koguse tõttu. 50 ppm kasutamine ei tohiks olla probleem. Professor Zhou Jiyang tõi kord välja, et w(Sb) kasutamine 0.005–0.007% võib samuti vähendada kahjulikke mõjusid, kui sulamalmis on liiga palju Ti ja RE-d [2]. Kuigi tööstusharu ei ole Bi ja Sb lisamise rolli ja mehhanismi osas üksmeelele jõudnud, on Ni lisamise osas üksmeel.
(6) Eeltöötluse mõju on ülioluline
Kõrgtugeva malmi algse vedeliku eeltöötlus grafitiseeriva eeltöötlusainega enne sferoidiseerimist avaldab positiivset mõju valandite kvaliteedi parandamisele ja stabiliseerimisele [3]. Meetod on järgmine:
Pärast koostise kohandamist (eeltöötlus suurendab w(C) 0.2% võrra) → väävlitustamine → vala tagasi elektriahju → Lisage 0.2–0.25% eeltöötlusainet, kui alles on 1/4 mahust → tõsta temperatuuri veidi 1470–1480-ni ℃ pärast elektriahju tagasi valamist → sferoidisatsiooniravi → Vaktsineerimisravi (võib kasutada Ultraseedi) → valamine.
(7) Kokkutõmbumisvastase aine QKS kasutamine
Leiutaja usub, et sferoidse grafiidi keskel on 1 μm võõrkeha, mis moodustab kahekihilise südamiku; sisemine kiht on MgS ja CaS (0.5 μm ) ning välimine kiht on MgO, SiO2 ja silikaat. Seetõttu lisas leiutaja inokulandile teatud koguse O ja S, et need saaksid inokulandis olevate metallelementidega ühenduda, moodustades rohkem sulfiide ja oksiide, moodustades seeläbi rohkem grafiidisüdamikke. See viis räni-raudinokulandi väljatöötamiseni, mis sisaldas Ca, Ce, S ja O. See inokuland võib oluliselt suurendada grafiidisfääride arvu ja see sadestub kristalliseerumise hilisemas etapis. Grafiidi paisumine hilisemas etapis võib tõhusalt neutraliseerida kahanemispoorsust tahkumise hilisemas etapis. Eriti kohalike kuumade kohtade kahanemispoorsuse puhul on see efektiivsem [4]. Katsed näitavad, et 5–40 mm astmeliste katseplokkide puhul väheneb grafiidisfääride arv SrSiFe kasutamisel 300-lt/mm²- lt 150-le/mm² ; Ca-Ce-OS agensi kasutamisel ei mõjuta seina paksus grafiidisfääride arvu. Sama kehtib ka BaSiFe ja 75SiFe võrdluses. Ristkatseplokkide kuumade punktide kokkutõmbumisdefektid näitavad, et Ba ja Sr inokulantide kasutamisel tekivad ristlõike kuumades punktides kokkutõmbumisõõnsused, kuid Ca-Ce-OS agensi kasutamisel kokkutõmbumisõõnsusi ei teki.
Vigori meeskonnal on üle 20 aasta kogemust roostevabast terasest valandite tootmises ja erinevate töötlusmeetodite tugev tarneahel. Kui saame millegagi aidata või soovite arendada osi, võtke meiega ühendust aadressil info@castings-forging.om.

