


Teadmised
Roostevabast terasest valandite passiveerimise järgse soolapihustustesti ebaõnnestumise lahendused
Soolapihustustest on roostevaba terase passiivimisefekti hindamise põhimeetod. Merekeskkonna korrosiivse keskkonna simuleerimise abil kontrollitakse passiivkihi korrosioonikindlust. Paljud ettevõtted seisavad aga pärast passiiveerimist silmitsi soolapihustustestide ebaõnnestumisega, mis avaldub roostelaikude, valgete laikude või korrosioonitoodetena pinnal. See artikkel pakub süstemaatilist kontrollnimekirja, et analüüsida katse ebaõnnestumise võimalikke põhjuseid samm-sammult, alates passiivimiseelsest töötlemisest, passiivprotsessist, passiivimisjärgsest töötlemisest kuni soolapihustustesti teostamiseni, ja pakkuda lahendusi.
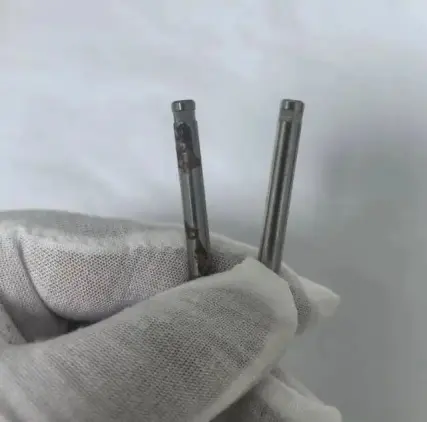
I. Eeltöötlus enne passiveerimist: nõrk vundament viib kokkuvarisemiseni
Passiveerimisele eelneva eeltöötluse eesmärk on tagada, et roostevaba terase pind oleks puhas ja saastevaba, luues hea aluse passiivkile moodustumiseks. Kui eeltöötlus pole põhjalik, ei jaotu passiivkile ühtlaselt, mille tulemuseks on soolapihustustesti ebaõnnestumine.
1. Mittetäielik õli eemaldamine
- Fenomen: Pärast passiveerimist tekivad pinnale "õliplekid", mis on soolalahuse pihustustesti ajal korrosioonile vastuvõtlikud.
- Veaotsingu meetodid:
- Veefilmi test: Loputage pind puhta veega. Kui pidevat veefilmi ei teki (kontaktnurk > 10 ° ), viitab see jääkõlile.
- Infrapunaspektroskoopia analüüs: kontrollige pinnal orgaaniliste jääkide (nt määre, lõikevedeliku lisandid) olemasolu.
2. Rooste mittetäielik eemaldamine
- Fenomen: Pärast passiveerimist ilmub pinnale "ujuv rooste" ja soolalahuse pihustuskatse ajal roostelaigud laienevad.
- Veaotsingu meetodid:
- Visuaalne kontroll: pinna uurimiseks kasutage luupi. Kui on eemaldamata oksiidikihte või roostejääke, viitab see ebapiisavale rooste eemaldamisele.
- Sinise täpi test: tilgutage kaaliumferritsüaniidi lahust pinnale. Kui 30 sekundi jooksul ilmuvad sinised laigud (Fe³⁺ reageerib kaaliumferritsüaniidiga, moodustades Preisi sinise), viitab see alusmaterjali paljastumisele.
II. Passiveerimisprotsess: parameeter on kontrolli alt väljas, kile kvaliteet ei vasta standardile
Passivatsiooniprotsessi tuumaks on passivatsioonilahuse kontsentratsiooni, temperatuuri ja aja parameetrite kontrollimine, et tagada tiheda ja ühtlase passivatsioonikile moodustumine. Kui parameetrid on kontrolli alt väljas, ei vasta passivatsioonikile kvaliteet soolapihustustesti nõuetele.
1. Passiivlahuse ebapiisav kontsentratsioon
- Fenomen: Passiivkiht on õhuke ja ebaühtlane ning roostelaigud ilmuvad soolalahuse pihustustesti alguses.
- Veaotsingu meetodid:
o Tiitrimismeetod: kontrollige regulaarselt passiivlahuses oksüdeerivate ainete kontsentratsiooni, et tagada selle vastavus protsessi nõuetele.
o Kile paksuse mõõtmine: passiivkile paksuse mõõtmiseks (tavaliselt 5–15 nm) kasutage ellipsomeetrit või röntgenfotoelektronspektroskoopiat (XPS).
- Lahendused:
o Passiivaine lisamine: Lisage määratud kontsentratsiooni vastavalt testi tulemustele.
o Passiivlahuse vahetamine: Kui passiivlahus on vananenud (nt pH kõrvalekalle, lisandite kogunemine), tuleb see täielikult uue lahusega asendada.
2. Sobimatu passiivimistemperatuur või -aeg
- Fenomen: Passiivkile on kas liiga paks (kalduvus pragunemisele) või liiga õhuke (ebapiisav korrosioonikindlus), mis avaldub soolalahuse pihustuskatsetes lokaalse või ühtlase korrosioonina.
- Veaotsingu meetodid:
- Temperatuuri registreerimine: passiivlahuse temperatuuri vastavusse viimiseks protsessi lubatud vahemikuga kasutage termomeetrit või andmelogerit.
- Aja kontroll: Passiivimisperioodi täpne ajastus, et see ei oleks liiga pikk ega liiga lühike.
III. Passiveerimise järgne järeltöötlus: edu või ebaedu kindlakstegemise üksikasjad
Passiivkile puhastamine, kuivatamine ja tugevdav töötlus pärast passiivkile töötlemist mõjutavad otseselt selle stabiilsust ja korrosioonikindlust. Kui passiivkile ei käidelda õigesti, võib see soolalahuse pihustuskatsetes enneaegselt puruneda.
1. Mittetäielik puhastamine
- Fenomen: Passiivlahuse jääkide tõttu tekivad pinnale "valged laigud", mis soolalahuse pihustuskatsetes esimesena korrosioonile kalduvad.
- Veaotsingu meetodid:
- pH-paberi test: Pühkige pind pH-paberiga puhtaks. Kui pH väärtus erineb neutraalsusest (nt pH < 2 pärast lämmastikhappe passiiveerimist), näitab see ebapiisavat puhastamist.
- Ioonkromatograafia analüüs: kontrollige, kas pinnale on jäänud söövitavaid ioone, näiteks Cl⁻ ja NO₃⁻.
- Lahendused:
- Mitmeastmeline loputus: Loputage puhta veega → Neutraliseerige → Loputage puhta veega, et pH väärtus taastuks tasemele 6-8.
- Ultraheli puhastus: keeruka kujuga osade puhul kasutage surnud nurkadest jääkide passiivlahuse eemaldamiseks ultraheli puhastusvahendit.
2. Ebapiisav kuivatamine
- Fenomen: Passiivkile pinnale jäänud niiskus moodustab soolalahuse pihustustesti ajal "veetaike", mis kiirendavad lokaalset korrosiooni.
- Kontrollimeetodid:
- Visuaalne kontroll: Pühkige pind kuiva paberrätikuga. Kui paberrätik muutub niiskeks, näitab see ebapiisavat kuivamist.
- Niiskuse mõõtmine: Pinna niiskusesisalduse mõõtmiseks kasutage Karl Fischeri niiskusmõõtjat (peaks olema <0.1%).
- Lahendused:
- Suruõhuga kuivatamine: Niiskusejääkide vältimiseks kuivatage pind õlivaba suruõhuga.
- Kuivatamine: Täppisdetailide puhul kuivatage pind täielikult kuivava ahjuga (60–80 ° C) 10–15 minutit.
IV. Soolapihustustesti toimingud: standardiseeritud teostus valehinnangu vältimiseks
Soolapihustuskatsete standardiseerimine mõjutab otseselt katsetulemuste täpsust. Ebaõiged katsed võivad põhjustada valesid vigu (näiteks ebapiisav soolapihustuse sadestumine, temperatuuri kõrvalekalle jne).
1. Ebapiisav soolalahuse pihustuskiht
- Fenomen: Pinna korrosiooni aste pärast katset on oodatust väiksem, kuid passiivkile tegelik kvaliteet vastab standardile.
- Veaotsingu meetodid:
- Soolaudu sadestumise mõõtmine: soolaudu kogumiseks kasutage mõõtesilindrit ja veenduge, et sade oleks 1–2 ml/80 cm² · h (vastavalt standardile ISO 9227).
- Pihustamise ühtluse kontroll: Kontrollige testpaberi või peegli abil, kas pihusti katab kogu testpinna ühtlaselt.
- Lahendused:
- Pihustusrõhu reguleerimine: Soolapihustuskambri kasutusjuhendi kohaselt reguleerige pihustusrõhk ettenähtud vahemikku (nt 0.07–0.17 MPa).
- Puhastage düüse: Puhastage düüse regulaarselt, et vältida soolaladestuste ummistumist ja ebaühtlase pihustamise tekkimist.
2. Testi temperatuuri või niiskuse kõrvalekalle
- Fenomen: Pärast testimist tekkinud pinna korrosiooni tüüp ei vasta ootustele (nt punktkorrosioon ühtlase korrosiooni asemel).
- Veaotsingu meetodid:
- Temperatuuri registreerimine: Kasutage temperatuuriandurit, et jälgida temperatuuri katsekambris ja tagada selle vastavus standardile (nt 35 ± 2 ° C neutraalse soolalahusega pihustamisel).
- Niiskuse tuvastamine: Kasutage hügromeetrit katsekambris oleva niiskuse mõõtmiseks ja veenduge, et suhteline õhuniiskus oleks > 95%.
- Lahendused:
- Seadmete kalibreerimine: Kalibreerige soolapihustuskambri temperatuuri- ja niiskusekontrollereid regulaarselt, et tagada täpsuse vastavus nõuetele.
- Katsekambri tihendamine: kontrollige, kas katsekambri ukse tihendusriba on vananenud, ja vajadusel vahetage see välja, et vältida välise õhu sisenemist ning temperatuuri ja niiskuse mõjutamist.
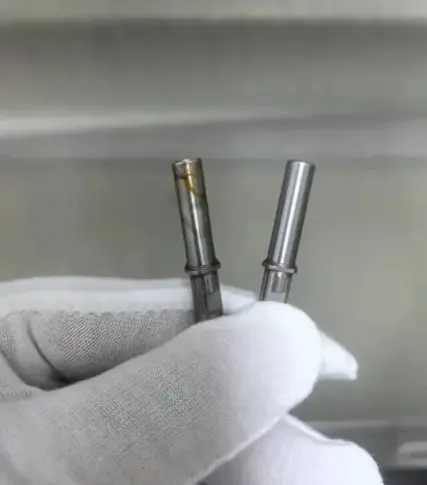
Roostevaba terase passivatsiooni ebaõnnestumine soolalahuse katsetes tuleneb sageli kontrolli kadumisest ühes järgmistest etappidest: eeltöötlus, passivatsiooniprotsess, järeltöötlus või katseoperatsioon. Järgmise süstemaatilise kontrollnimekirja abil saab probleemi algpõhjuse kiiresti tuvastada:
1. Eeltöötlus enne passiveerimist:
- Kas õli eemaldamine on põhjalik (veefilmi test, infrapunaspektroskoopia)?
- Kas rooste eemaldamine on põhjalik (visuaalne kontroll, sinise punkti test)?
2. Passiveerimisprotsess:
- Kas passiivlahuse kontsentratsioon on standardile vastav (tiitrimine, kile paksuse mõõtmine)?
- Kas passiivimistemperatuuri ja -aega saab kontrollida (temperatuuri registreerimine, ajakontroll)?
3. Järeltöötlus pärast passiveerimist:
- Kas puhastamine on põhjalik (pH-paber, ioonkromatograafia)?
- Kas kuivatamine on piisav (visuaalne kontroll, niiskusesisalduse määramine)?
4. Soolapihustustesti toimimine:
- Kas soolalahuse pihustuskiht on piisav (kogumine mõõtesilindriga, pihustuse ühtlus)?
- Kas testtemperatuur ja -niiskus on hälbevahemikus (temperatuuri mõõtmine, niiskuse tuvastamine)?
Ülaltoodud probleemide süstemaatilise lahendamise abil saab passiivitud roostevaba terase soolveekatsete läbimise määra oluliselt parandada, tagades, et passiivkile vastab nõuetele. Pidage meeles: soolveekatsetus ei ole mitte ainult kontrollmeetod, vaid ka „kompass“ passiiveerimisprotsessi optimeerimiseks.
Vigori meeskonnal on üle 20 aasta kogemust roostevabast terasest valandite tootmises ja erinevate töötlusmeetodite tugev tarneahel. Kui saame millegagi aidata või soovite arendada osi, võtke meiega ühendust aadressil info@castings-forging.om.

