


Teadmised
Integreeritud valatud terasest teljekorpuse valamise protsessi optimeerimine
Vastuseks kahanemisõõnsuse defektile valanditelje tugivarda rummus ja deformatsioonile valandi teatud piirkondades optimeeriti valamisprotsessi. Valanditelje korpust modelleeriti 3D-s Creo tarkvara abil ja valamisprotsessi simuleeriti numbrilise simulatsiooni tarkvara abil. Simulatsiooni tulemused kajastasid kahanemisõõnsuse ja poorsuse defektide asukohti valanditüves. Eelnevate katsetootmise tulemuste põhjal optimeeriti algset protsessiplaani. Simulatsioonitulemuste ja proovide katsetootmise abil vähendas optimeeritud plaan tõhusalt kahanemisõõnsuse defekte ja tolerantsist väljas olevat deformatsiooni ning parandas toote kvalifitseerimise määra.
Integreeritud teljekorpust kasutatakse peamiselt spetsiaalsete sõidukite kandetelgedel ja see on üks teljesüsteemi põhikomponente. Selle töötingimuste hulka kuuluvad kõrgmäestikualad, soolase-leeliselised tingimused, kõrbed ja muud mitme maastiku ja laiuskraadiga piirkonnad. Täiskoormuse all peab see vastu pidama suurele löögikoormusele. Teatud tüüpi integreeritud teljekorpuse valatud terasest osa puhul on tugi- ja muude osade isoleeritud kuumade kohtade tõttu keeruline saavutada tihedat struktuuri, mis mõjutab integreeritud valatud teljekorpuse mehaanilisi omadusi ja ei vasta valu kasutusnõuetele.
Seda tüüpi integreeritud teljekorpus on valmistatud materjalist ZG40Mn. Valandi konstruktsioon on näidatud joonisel 1, mõõtmetega ligikaudu 2160 mm × 400 mm × 314 mm, seina paksusega 15 mm kuni 25 mm ja valandi tooriku kaaluga umbes 300 kg.
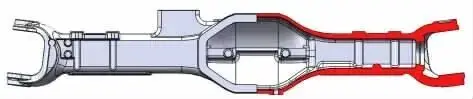
Joonis 1 Valamise kolmemõõtmelise mudeli skeem
-------------------------------------------------- ---------------
1. Algne protsessiplaan ja analüüs
Joonis 2 näitab integreeritud teljekorpuse algset valamise protsessi plaani. See plaan kasutab naatriumsilikaatliiva tehnoloogiat kahekastilise vormimisprotsessiga. Liivavormi ja südamiku pind kaetakse kaks korda alkoholipõhise värviga. A φTelje korpuse kohale on paigutatud 70 mm tõusutoru ja 230 mm×Telje korpuse toe kohale on paigaldatud 75 mm ovaalne sisemine tõusutoru. Kaks φ120mm×Roolilati avade jaoks on telje korpuse otstes 200 mm tõusutorud. Augud on väiksemad kui φ30 mm ei valata. See valamine kasutab tavapärast alt-üles valamissüsteemi, kus ava ja sisemised väravad asuvad eralduspinnal. Valamissüsteemi ristlõikepindala suhe on ∑A_kataloog:∑A_sprue:∑A_värav = 1.0:2.0:1.4. Kõik need sätted soodustavad valandi etteandmist ja tahkumist.
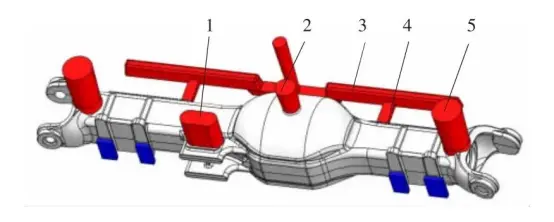
Joonis 2. Algne valamise protsessi plaan
-------------------------------------------------- ---------------
2. Probleemid ja analüüs
Algse protsessi simulatsioon ja selle kombineerimine tegeliku tootmisega paljastasid algse protsessiplaaniga järgmised probleemid:
1) Pärast originaalprotsessi abil valmistatud valandite puurimist külgseina toru kumerale platvormile leiti aukudest mõned kokkutõmbumisõõnsused. Nagu joonisel 3 näidatud, eksisteerisid silla korpuse toestikus isoleeritud vedela faasi tsoonid, kui tahke fraktsioon oli üle 75%, mis oli väga tõenäoliselt defektide põhjustaja. Pärast katsetootmises olevate toodete puurimist kohapeal kinnitati, et toestikus esines mõningaid väiksemaid kokkutõmbumisõõnsusi ja poorsuse defekte.
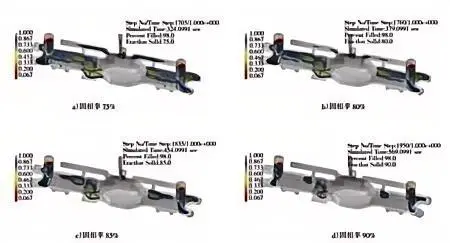
Joonis 3. Algse protsessiskeemi tahkumissimulatsiooni tulemused
-------------------------------------------------- ---------------
2) Tõukevarda toes on defekte. Nagu joonisel 3 näidatud, ei saa tõstetoru 1 asendi tõttu valandi tõukevarda toe alumist osa korralikult täita. Pärast puurimist leiti, et seal on mõned kokkutõmbumisõõnsuse defektid.
3) Kuna valandi enda pikkus on umbes 2160 mm ja algse valamise käigus kasutati sirge läbiva avaga süsteemi, siis töötlemise ajal tekkisid mõnedel teljekorpustel tolerantsist väljaspool olevad deformatsioonid ja need muutusid töötlemata.
Simulatsiooni tulemused näitavad järgmist: kuna telje korpuse sillapakett on suhteliselt õhuke ja tahkub esimesena, siis tahkuvad telje korpuse mõlemal küljel olevad toruseinad järjestikku. Kui tahke aine fraktsioon jõuab 75–90%-ni, ilmuvad joonisel 4 näidatud osadesse isoleeritud vedelikutsoonid ja need isoleeritud vedelikutsoonid ilmuvad järjestikku valandi sisse. Püsttorud ei suuda tagada efektiivset etteannet, mis viib pärast tahkumist kergesti kokkutõmbumisõõnsuste või poorsuse defektide tekkeni nendes piirkondades.
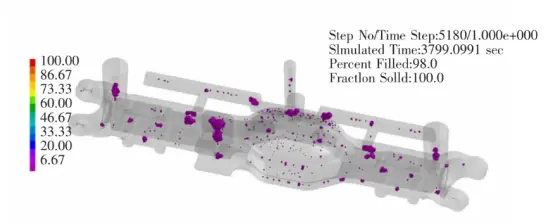
Joonis 4. Algse protsessiplaani kokkutõmbumisõõnsuse ja poorsuse kriteerium
-------------------------------------------------- ---------------
3. Protsessi täiustamise meetmed ja tulemused
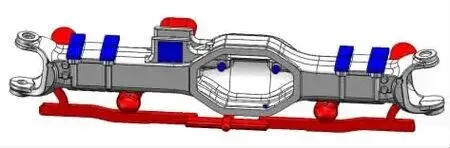
Simulatsioonitulemuste ja katsetootmise käigus tugi- või tugipindadel tekkinud kokkutõmbumisõõnsuste ja poorsuse defektide tõttu kohandati vastavalt olemasolevate tõusutorude mõõtmeid ning valu ümbritseva temperatuurivälja reguleerimiseks kasutati väliseid külmaagregaate. Mõnede valandite deformeerimiseks muudeti osa horisontaalsetest liuguritest siksakiliseks, et vähendada sulgemissüsteemi mõju valu kokkutõmbumisdeformatsioonile, nagu on näidatud joonisel 5:
Joonis 5 Täiustatud valamisprotsessi skeem
-------------------------------------------------- ---------------
1) Suurendage joonisel 2 olevat tõusutoru nr 1 mõõtmeteni 230 mm × 90 mm × 150 mm, et suurendada tõusutoru söötmisvõimsust.
2) Lisage joonisel 2 oleva valuvormi nr 4 jooksurile ja külgmisele eenduvale osale kaks külgmist tõusutoru mõõtmetega φ 100 mm × 250 mm, et suurendada tõusutorude etteandevõimet valuvormi kuumadesse kohtadesse.
3) Suurendage joonistel 2 kuni 4 oleva kanali nr 4 sisemiste väravate arvu ja muutke põikkanali nr 3 kuju siksakiliseks, et vähendada õhukese valandi deformatsioonikalduvust.
4) Lisage teljekorpuse külgmistele ülemustele mitu välist jahutusvedelikku, et reguleerida valamise temperatuurivälja ja suurendada jahutusefekti ülemuste paksudele ja suurtele osadele, mis on kasulik valamise tahkestumise järjestuse reguleerimiseks ja kontsentreeritud defektide kogunemise vähendamiseks.
5) Reguleerige teljekorpuse mudeli suurust, suurendage sillapaketi mudeli väliskesta korrektsioonikogust 1 mm võrra ja suurendage peamise reduktori pinna otsapordi küljesuuruse üldist korrektsioonikogust +2 mm võrra, et vähendada olukorda, kus teljekorpuse otsapinda ei saa tolerantsi ületava deformatsiooni tõttu puurida.
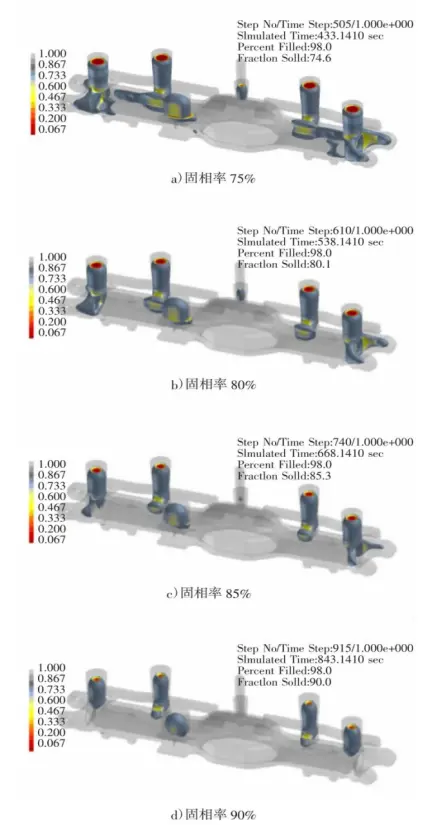
Joonisel 6 kujutatud integreeritud teljekorpuse optimeerimisskeemi tahkumissimulatsiooni tulemused näitavad, et tahkumisprotsessi ajal ei ole valandi sees isoleeritud vedelikutsoone ning tõusutorud tahkuvad viimastena. Kõik defektid liiguvad tõusutorude sisemusse. Pärast valamisprotsessi täiustamist ei ole valandi korpuses peale mõnede eraldiseisvate defektide mingeid ilmseid defekte.
Joonis 6. Integreeritud teljekorpuse optimeerimisskeemi tahkumissimulatsiooni tulemused
-------------------------------------------------- ---------------
4. Tegeliku tootmise kontrollimine
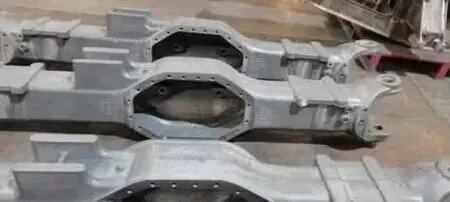
Ühe toote tegelik valamine on näidatud joonisel 7. See tarbis ligikaudu 450 kg sula terast, millest valandi kaal oli umbes 280 kg, ja valandi protsessi saagis oli ligikaudu 62%. Esimeses katsepartiis toodeti kokku 6 valandit. Pärast selliseid protsesse nagu raputamine, lõikamine, puhastamine ja lihvimine kontrolliti valandite välimust, mittepurustavaid katseid ja veerõhu lekkekatseid. Katsetulemused olid head ja vastasid kasutusnõuetele. Lisaks valiti lõikamise kontrollimiseks juhuslikult üks sillakorpus. Visuaalsel kontrollil nähtavaid defekte ei leitud ja vigade tuvastamine kvalifitseeriti.
Joonis 7 Valmis valatud toode
-- ...
5i kokkuvõte
Vastuseks osalistele defektidele, mis valandites esialgse proovitootmise käigus ilmnesid, simuleeriti numbrilise simulatsioonitehnoloogia abil integreeritud teljekorpuse esialgset valamise protsessi plaani ning protsessi muudeti ja kontrolliti proovitootmise käigus. Tulemused näitavad järgmist:
1) Püstikute suurendamise ja laiendamise, väliste jahutusraudade lisamise ning optimeeritud sulgemis- ja tõusutorude süsteemi kasutuselevõtu abil parandati oluliselt valandite sisemist kvaliteeti ning valandite kokkutõmbumisõõnsuse ja poorsuse defekte saadi hästi kontrolli alla. Valandite protsessi saagis oli 62% ja integreeritud teljekorpuse valandite kokkutõmbumisõõnsuse defekte saadi hästi kontrolli alla.
2) Proovidetailide proovitootmise abil tehti kindlaks, et numbrilise simulatsiooni tarkvara suudab täpselt simuleerida defektide asukohti tahkestumisprotsessi ajal ja optimeerida protsessiplaani algse plaani defektide asukohtade põhjal, hoides valudefektid ettevõtte vastuvõetavas vahemikus. Valamisprotsessi täiustamine numbrilise simulatsiooni ja proovidetailide proovitootmise abil aitab ettevõtte tehnikutel parandada oma valamise arendusvõimet ja vähendada uute toodete väljatöötamise riske.

