


Teadmised
Sissejuhatus CNC-töötlusprotsessi ja asjakohastesse elementidesse
CNC-töötlemise tehnoloogiateadmisi käsitletakse järgmises kuues jaotises:
1. Sissejuhatus CNC-töötlusse ja selle põhiomadustesse
2. CNC töötlemise olulised elemendid
3. CNC töötlemise parameetrid
4. Levinud järeltöötlusetapid CNC töötlemisel
5. Põhiline konstruktsiooniprojekt CNC töötlemiseks
6. Valmistatavuse eelhinnang CNC töötlemiseks
I. Sissejuhatus CNC-töötlusse ja selle põhiomadustesse
1. CNC määratlus:
Arvutite arvjuhtimine, mis tähendab arvuti digitaalset juhtimist.
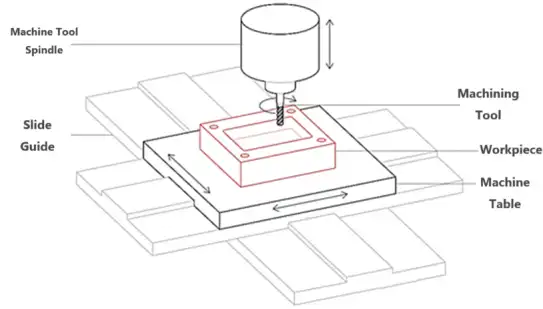
CNC-pink on automatiseeritud tööpink, mida juhib programm. Juhtimissüsteem suudab loogiliselt töödelda juhtkoodide või muude sümboolsete käskudega määratud programme, neid arvuti kaudu dekodeerida ja panna masina ettenähtud toiminguid tegema. Tööriista lõikamise kaudu töödeldakse toorainet pooltoodeteks või valmisosadeks.
CNC töötlemine on lahutav tehnoloogia. See kasutab suure kiirusega pöörlevaid tööriistu, et eemaldada tahketest plokkidest materjale, et toota osi vastavalt CAD-mudelitele.
2. CNC-töötluse omadused
CNC-töötlusega töödeldud osadel on suur mõõtmete täpsus ja ranged tolerantsid ning need sobivad masstootmiseks ja ühekordseks tööks.
II. CNC põhielemendid
CNC võtmeelemendid – materjalid
1. Tavaliselt kasutatavad töötlemismaterjalid CNC-s
Metallid: alumiinium, roostevaba teras, messing, pronks, vask, teras
Plastid: ABS, PC, ABS + PC, PP, PS, POM, PMMA jne.
2. Materjalide allika järgi võib need liigitada järgmistesse tüüpidesse:
(1) Lehtmaterjalid: töödeldud lihtsa lõikamise ja töötlemisega
Eelised: materjali omadused on suhteliselt stabiilsed, hõlbustades töötlemist,
Puudused: ülejääke on palju, töötlemisaeg on pikk ja see ei sobi suuremahuliseks masstootmiseks
(2) Profiilid: kohandatud valik, mis põhineb toote konstruktsioonikujul või mehaanilise freesimismahu vähendamiseks
Eelised: see võib oluliselt vähendada töötlemisvaru ning lühendada töötlemisaega ja -kulusid ning toorainekulusid. Seda tuleks jõuliselt edendada
Puudused: profiilide tolerantsi täpsust on raske tagada ja A-klassi välimusefekti pole võimalik saavutada;
(3) Sepised: enamasti moodustatakse lehtmaterjalide sepistamise teel
Eelised: nagu profiilid, võib see kujundada ka struktuurseid kujundeid, mida profiilid ei suuda saavutada, säästes nii materjale ja aega
Puudused: sepistamise ja CNC-töötluse vahelise töötlemise võrdlusaluste teisendamisel on teatav risk. Pinge suurenemine sepistamisprotsessi ajal põhjustab CNC-töötluse stabiilsuse halvenemist;
(4) Stantsimistorikud: enamasti valmistatakse lehtmaterjalidest (ribamaterjalidest) ja seejärel tehakse lihtne mulgustamist ja serva lõikamist.
Eelised: see võib teatud määral vähendada töötlemisvaru ja -aega ning pakkuda CNC-töötlemise jaoks töötlemata töötlemisstandardit;
Puudused: mulgustamise ja lõikamise tõttu on deformatsioonioht, mis põhjustab riske CNC-töötluspinna positsioneerimisele.
(5) Survevalu toorikud: enamasti töödeldakse survevalu toorikuid pärast survevalu, et saavutada kliendi valmistoote nõuded. Suure töötlemismahu korral on aga oht liivaaukude tekkeks ning eelnevalt tuleb tellijalt taotleda vastuvõtustandardid.
CNC võtmekomponent - tööpink
Tööpingi peamised parameetrid
• Olemasolev võimsus
• Kasutusiga/seisukord – stabiilsus
• Horisontaalne/vertikaalne
• Spindli tüüp ja spetsifikatsioon
• Võllide arv ja konfiguratsioon
• Toorikute kinnitamine.
CNC võtmeelement – lõikeriistad
1. Levinud CNC-töötluskeskustes kasutatavate freeside tüübid
(1) Otsveskid / pindfreesid: neil on lõikeservad nii külg- kui ka alumisel pinnal ning neid saab kasutada toodete külg- ja põhjapindade töötlemata ja viimistlemiseks. Need sobivad erinevate tasapindade töötlemiseks, nagu aukud, pilud ja õõnsused, kuid mitte kõverate pindade töötlemiseks.
(2) Kuulveskid: need sobivad keerukate kolmemõõtmeliste kujundite töötlemiseks, kuid mitte lamedate pindade töötlemiseks.
(3) Ümmarguse ninaga veskid: tuntud ka kui lamedapõhjalised R-freesid, neid kasutatakse külg- ja põhjapindade töötlemata ja viimistlemiseks, mille konstruktsiooniomadused on R-kujulised.
(4) Vormimisveskid: erikujulisi lõiketööriistu saab kohandada vastavalt toodete struktuurilistele omadustele. Spetsiaalseks vormimisveskiks loetakse T-kujulisi veskeid, tuvisabaveskeid, faasitud veskeid jne.
2. Freesi materjalid:
Kiirteras, tsementeeritud karbiid, keraamika, kuubiline boornitriid (CBN), sünteetiline teemant
3. Freeside valik
(1) Freeside tavalised läbimõõdud
Tavaliselt kasutatavate otsafreeside/kuulfreeside läbimõõt
Kõvad materjalid (teras): D1, D1.5, D2, D2.5, D3, D3.5, D4, D6, D8, D10 jne.
Pehmed materjalid (alumiinium, vask): D1, D2, D3, D4, D6, D8, D10 jne.
Ümmarguse ninaga veskide tavalised läbimõõdud
D2r0.5, D3r0.5, D3r0.2, D4r0.5, D4r1, D6r1, D8r1, D10r3 jne.
(2) Freestööriistade valimise põhimõtted
Suurem tööriist eemaldab ühe toiminguga rohkem materjali, vähendades töötlemise aega ja kulusid. Tööriista valiku põhimõte: suure tööriista põhimõte, mis tähendab, et valitud tööriista raadius on veidi väiksem kui filee raadius. Näiteks filee puhul R2.1 võib kasutada freestööriistu läbimõõduga D4, D3, D2 ja D1, kuid eelistatud on D4 freestööriist, kuna sellel on kõrgeim töötlusefektiivsus ja minimaalne tööriistavahetusvaru.
(3) T-kujuliste tööriistade ja V-kujuliste tööriistade kasutamine
Kui detaili teatud pindadele ei pääse otse ülevalt ligi ja töötlemiseks ei saa kasutada standardseid lõiketööriistu, on põhjalõikamiseks vaja T-kujulisi tööriistu või V-kujulisi tööriistu.
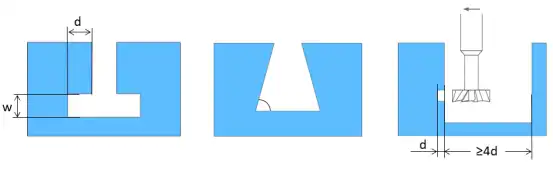
T-tüüpi nuga: soovitatav alumise lõikelaius w peaks olema suurem kui 3 mm ja täisarv.
Konsoolnuga: Nurk on määratletud suuruse järgi. Tavaliselt kasutatakse 45° ja 60° nurki ning teisi nurki saab kohandada.
Lõikeläbimõõdu ja võlli läbimõõdu suhe on tavaliselt 2:1; ühepoolse põhjalõikuse tegemisel tuleks varuda piisavalt ruumi ja soovitatav on olla ≥ 4d.
CNC võtmeelement – kinnitus
1. Armatuuri funktsioon
(1) Positsioneerimine: töödeldud toote paigutamine tööpingi ja lõikeriistade suhtes õigesse asendisse.
(2) Kinnitus: Toote pingutamiseks pärast positsioneerimist, et toote asend töötlemise ajal ei muutuks.
2. Positsioneerimine: Kolmemõõtmelises ristkoordinaatsüsteemis on toorikul kuus vabadusastet. Kinnitusseade kasutab kuut sobivalt jaotatud tugipunkti, et vastavalt piirata tooriku kuut vabadusastet, määrates seeläbi täielikult tooriku asukoha kinnitusseadmes. (Kuuepunktilise positsioneerimise põhimõte)
Mitmed positsioneerimise vormid
Täielik positsioneerimine: töötlemise ajal on töödeldava detaili kõik kuus vabadusastet täielikult piiratud.
Mittetäielik positsioneerimine: Töötlemisnõuete täitmise eeldusel ei ole tooriku kuus vabadusastet täielikult piiratud.
Ülepositsioneerimine: töödeldava detaili teatud vabadust piiratakse korduvalt (vältige ülepositsioneerimist)
Alapositsioneerimine: vabadusastmed, mida tuleks vastavalt töötlemisnõuetele piirata, ei ole piiratud (ülepositsioneerimine pole lubatud)
3. Kinnitus: Selleks, et töödeldav detail säilitaks oma etteantud asendi töötlemise ajal väliste jõudude, näiteks lõikejõu, inertsijõu ja gravitatsiooni mõjul, tuleb kinnitusdetailile paigaldada ka kinnitusseade, mis avaldab töödeldavale detailile sobivat kinnitusjõudu.
Pneumaatiline kinnitus: selle eelised on madal hind, kõrge efektiivsus ja lai kasutusala; selle puuduseks on see, et see ei suuda ebastabiilse õhurõhu korral tihedalt kinni hoida ja toodet on lihtne kahjustada.
Vaakumkinnitus: Selle eeliseks on see, et see ei kahjusta toodet; selle puuduseks on suhteliselt nõrk kinnitusjõud.
Käsitsi kinnitamine: selle eeliseks on madal hind; selle puuduseks on see, et töö on keeruline, pöördemomendi mutrivõtme jõu juhtimine ei ole piisavalt täpne ja see võib kahjustada.
Elektromagnetiline kinnitus: selle eeliseks on see, et kinnitusjõud on suur; selle puuduseks on see, et töö ajal tekkiv soojus põhjustab magnetismi nõrgenemist, võib esineda ebapiisava hoidmise nähtus ning hind on kõrge ja see võib kahjustada.
III. CNC protsessi parameetrid
Freesimise ajal nimetatakse suhtelist liikumist freesi ja tooriku vahel lõikeliikumiseks; nende hulgas on freesi pöörlev liikumine põhiliikumine ja freesi liikumine või pöörlemine tooriku suhtes on ettenihke liikumine.
(1) Freesimiskiirus Vc: põhiliikumise lineaarkiirus, mis on freesi pöörlemiskiirus. Seda mõõdetakse meetrites minutis.
Vc = π*d*n/1000 m/min
Spindli kiirus n: Freesi pöörlemiskiirus minutis, mõõdetuna pööretes minutis (rpm).
Freesi hammaste arv z.
(2) Ettenihe on lõikeriista nihe töödeldava detaili suhtes etteande suunas.
Hamba ettenihke kiirus fz: freesi iga hamba nihe töödeldava detaili suhtes etteande liikumise suunas, kui lõikur pöörab ühte hammast, ühik: mm/z
Ühe pöörde ettenihke fr: vahemaa, mille toorik liigub freesi suhtes etteande liikumise suunas, kui lõikur pöörleb ühe pöörde, ühik: mm/r
Ettenihe minutis fm: Kaugus, mille võrra toorik liigub freesi suhtes ettenihke liikumise suunas, kui frees pöörleb ühe minuti, ühik: mm/min. fm-l on sama tähendus kui etteandekiirusel.
fr = fz * z (mm/r)
fm = fz * z * n (mm/min)
(3) Külglõike sügavus / Radiaalne lõikesügavus a_e: Tooriku lõikamisel radiaalsuunas osaleva freesi läbimõõdu laius, mm, viitab kaugusele läbi töödeldud pinna.
Tagasilõike sügavus / Aksiaalne lõikesügavus a_p: see on tööriista metalli eemaldamise kogus tooriku pinnal, mm. See on kaugus tööriistast allpool oleva töötlemata pinnani, kui tööriist siseneb.
(4) Edasi freesimine: freesi pöörlemissuund on sama, mis tooriku edasiliikumise suund; see võib vältida poleerimisefekti, tekitades seeläbi vähem soojust ja minimeerides töökõvenemise kalduvust.
Pöördfreesimine: Freesi pöörlemissuund on vastupidine tooriku edasiliikumise suunale;
Tööriista vastupidavus on ettepoole freesimisel suurem. Esifreesimisel lõikab tööriist tooriku alguses sisse ja lõikepaksus muutub paksust õhukeseks, kusjuures tööriista serva kulub vähem; pöördfreesimisel suureneb lõikepaksus järk-järgult nullist, hambaserva kaare raadiuse olemasolu tõttu, tööriista serv surub ja hõõrub töödeldud pinnale, libiseb enne toorikusse lõikamist lühikese vahemaa, kiirendades tööriista kulumist ja intensiivistades pinna kõvenemise astet, mõjutades edasist töötlemist.
IV. CNC järeltöötlus
1. Pinnapealsete õliplekkide puhastamine CNC töödeldud toodetel, et vältida toodete korrosiooni ja määrdumist.
2. Eemaldage pärast CNC-töötlust järele jäänud metallist või plastikust pursked. On selliseid meetodeid nagu magnetlihvimine, valtslihvimine, liivapritsiga puhastamine ja kuivjää eemaldamine.
V. CNC-toodete põhikonstruktsioonide projekteerimine
1. Vähendage kinnitustoimingute arvu nii palju kui võimalik
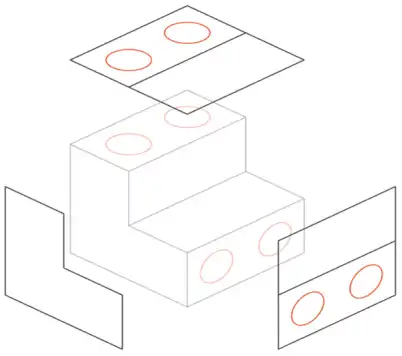
Töötlemisrada on CNC-töötluse üks peamisi piiranguid. Mudeli kõigi pindade saavutamiseks tuleb töödeldavat detaili mitu korda pöörata ja ümber pöörata. Iga kord, kui toorik pöörleb, tuleb tööpingi referents uuesti kalibreerida ja määrata uus koordinaatsüsteem. (Võrreldes tavapärase kolmeteljelise töötlemisega)
Kahe või enama tunnuse maksimaalse suhtelise asukoha täpsuse saavutamiseks tuleb neid funktsioone töödelda samas seadistuses. Selle põhjuseks on asjaolu, et uus kalibreerimisetapp toob kaasa väikese (kuid mitteolulise) vea, olenemata kasutatud ülitäpsetest kinnitusvahenditest. Seadistuste arvu suurendamine mõjutab paratamatult täpsust.
2. Disainis väldi sügavaid sooni, sügavaid auke ja sügavaid õõnsusi.
Sügavad kitsad sooned tuleb töödelda pikemate lõiketööriistadega. Pikemad lõiketööriistad võivad puruneda ja põhjustada tööriista või masina vibratsiooni. Sügava soone töötlemine nõuab mitmeid protsesse, mis pikendavad töötlemisaega ja tootmiskulusid.
Suhteliselt sügavate õõnsuste freesimisel võivad tekkida sellised probleemid nagu tööriista longus, tööriista viltu, raske laastu eemaldamine ja tööriista purunemine. Üldiselt on õõnsuse sügavus piiratud 4–5-kordse pikkusega (st maksimaalne suurus XY tasapinnal), mis võib saavutada minimaalse töötlemiskulu.
3. Serva töötlemine
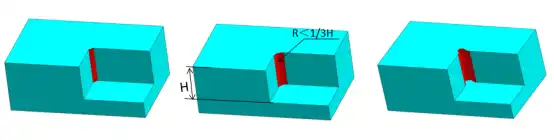
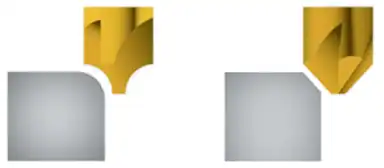
Kuna kõik freespead pöörlevad ringikujuliste pöördkehadena, on sisemiste teravnurkade ja sisemiste kaldenurkade saavutamine võimatu. Selle asemel jätab frees tööriistaga sama raadiusega töötlemata ala (nurga). Kasutades alternatiivseid meetodeid, nagu elektrilahendusega töötlemine, saab töödelda sisemisi kaldnurki või nõgusaid sooni ilma kaldeta, kuid need meetodid on sageli kulukad.
Suuremate tööriistade eeliste täielikuks ärakasutamiseks peaks sisemise ümara nurga maksimaalne raadius olema kavandatud, eelistatavalt suurem kui 1.0 mm ja minimaalne raadius ei tohiks olla väiksem kui R0.5 mm.
Eeste ja soonte ülemiste servade faasid nõuavad kohandatud võrdse läbimõõduga vormimistööriistu, mis on kulukad. Funktsioonide servad on soovitatav ümardamise asemel faasida. Vajadusel võib teha erandeid.
4. Seina paksuse disain
Metalli kasutamisel freesimiseks või CNC-töötlemiseks võivad õhukesed seinad põhjustada laperdamist, mis mõjutab töötlemisprotsessi täpsust ja detailide pinnaviimistlust; plastide puhul võivad õhukesed seinad põhjustada kõverdumist ja pehmenemist.
Metallosade puhul soovitatakse seina paksuseks kavandada 0.8 mm või rohkem, minimaalselt 0.5 mm.
Plastosade puhul soovitatakse seina paksuseks kavandada 1.5 mm või rohkem, minimaalselt 1 mm.
Kõrged ja peenikesed omadused saavad töötlemise ajal tugeva vibratsiooni, mille tulemuseks on halb taluvus ja pinnaviimistlus. Kui see on võimalik, proovige kõrgust vähendada. Soovitatav on H < 4W.
5. Aukude töötlemine
See on jagatud standardse läbimõõduga ja mittestandardse läbimõõduga aukudeks. Standardse läbimõõduga auke saab töödelda puuritega ja maksimaalne puurimissügavus on soovitatav olla 4 korda suurem nimiläbimõõdust; tavaliselt on see nimiläbimõõt 10 korda suurem; ja see on teostatav 40-kordse nimiläbimõõdu korral.
Rangete tolerantsinõuetega aukude töötlemiseks kasutatakse hõõritsus- ja puurimisfreesi. Samuti on soovitatav kasutada standardset läbimõõtu.
Mittestandardse läbimõõduga augud töödeldakse otsafreesidega (maksimaalse sügavuse piiril). Puuritega töödeldud pimeaugud on koonilise põhjaga, otsfreesidega töödeldud augud aga lamedad.
6. Keermestatud aukude töötlemine
Sisekeermeid saab töödelda kraanide või keermefreesidega. Kraane saab kasutada M2 ja kõrgema keerme töötlemiseks, CNC keermelõiketööriistu saab kasutada minimaalse läbimõõduga M6 keermete töötlemiseks.
Täpsete ja täpsete tulemuste saamiseks tuleks vältida sügavat koputamist: mida pikem on koputamissügavus, seda suurem on vibratsiooni ja kõrvalekalde oht töö ajal, mis võib põhjustada toote defekte.
Üldiselt võib 1.5-kordse läbimõõduga keerme pikkus tagada piisava keerme haardumise, kuna enamiku keermele rakendatavast koormusest kannavad paar esimest hammast (mitte üle 1.5-kordse nimiläbimõõdu). Keerme pikkus ei ole soovitatav ületada kolmekordset lõikeriista läbimõõtu.
VI. CNC-toodete valmistatavuse esialgne hindamine
1. Üldine hinnang
(1) Tooraine liigid
(2) Kas pinnatöötlus on vajalik? (liivaprits? anodeerimine? pihustamine? galvaniseerimine? jne)
(3) Kas toote olemasolev struktuur vastab kinnitusnõuetele ja hõlbustab töötlemise võrdlusaluste otsimist?
(4) Kas 2D joonisel on ära toodud nõuded pinna karedusele, keermeaukude tolerantsile ja vormi asendi mõõtmetele? (st lisanõuded, mida 3D-joonis ei kajasta)
2. Ühiste struktuuride ratsionaalsuse analüüs
(1) Kas tootel on sügav soon, sügav auk või sügav õõnsus? Ratsionaalsust hinnake maksimaalse sügavuse piiri põhimõttel.
(2) Kas tootel on kasulik nurga struktuur? Kui sisemisi kasulikke nurki ei saa töödelda, tuleb lisada R-nurgad; kui toote välised kasulikud nurgad võivad kokku kukkuda või ohustada ohutust, on soovitatav eelistada ümberpööratud C-nurkade kasutamist, seejärel ümarnurki (faasinurga nurk peab olema sama ja väliste R-nurkade puhul tuleb kaaluda vormimistööriistade kasutamist töötlemiseks).
(3) Kas toote struktuuri R-nurk on liiga väike? Väike R-nurk vastab väiksemale tööriistale, millel on nõrk tugevus ja mis on altid purunemisele ja vibratsioonile ning mille töötlemise efektiivsus on madal.
(4) Kas tootel on õhukese seinaga struktuur?
(5) Kas tunnused on üksteisele liiga lähedal? Kitsaid alasid on raske töödelda ja tööriista on raske läbida. Pikad tööriistad ja väikesed tööriistad võivad puruneda ja väriseda.
(6) Kas eesmine kinnitusasend peab reserveerima töötlemisjaama nurga järgmise kinnitusasendi jaoks? (Kasutatakse tagumise kinnitusasendi positsioneerimiseks või konstruktsiooni tugevuse suurendamiseks stabiilseks töötlemiseks ja deformatsiooni vähendamiseks) või riputuspunkti loomiseks järgnevate pinnatöötlusprotsesside jaoks, nagu anodeerimine ja galvaniseerimine.
Kui teil on küsimusi, nõudmisi, seotud osade arendust või tarneahela täiustamist, võtke meiega ühendust aadressil info@castings-forging.com

