


Teadmised
Hammasrataste töötlemise meetodid - lihvimisseadmed
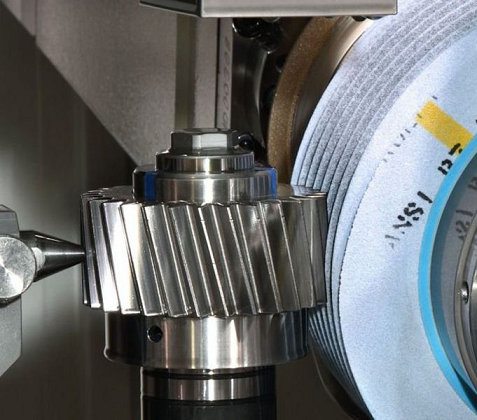
Hammasrataste lihvimine on täppishammasrataste viimistlusprotsess. Selle käigus kasutatakse lõikeriistana kiirelt pöörlevat lihvketast, et peenlihvida hammasrataste hambapindu, mis on läbinud eeltöötluse (nt freesimine või laasimine) ja seejärel kuumtöödeldud. See protsess korrigeerib kuumtöötlusest tingitud deformatsioone ning parandab oluliselt hammasrataste mõõtmete täpsust, hambaprofiili täpsust ja pinnakvaliteeti. Selle põhiomadused on suur täpsus ja kõrge pinna terviklikkus, mistõttu seda kasutatakse laialdaselt suure töökindlusega ja tipptasemel hammasrataste tootmises. Allpool tutvustame seda selliste aspektide osas nagu tööpõhimõte, protsessi omadused, töötlemisseadmed ja rakendusala.
I. Hammasrataste lihvimise eesmärgid ja põhimõtted
1) Hammasrataste lihvimise eesmärgid
Täpsuse suurendamine: Suure täpsusega käigukastide (näiteks lennunduses ja täppisrobotite käigukastides) nõuete täitmiseks tõstke hammasrataste täpsusastet esmasel töötlemisel IT7-IT8-lt IT6-IT4-le (või isegi kõrgemale).
Pinna kareduse vähendamine: lihvimine võib vähendada hamba pinna karedust Ra1.6–3.2 μm-lt Ra0.4–0.8 μm-ni, vähendades hõõrdumist ja kulumist haarde ajal.
Õiged kuumtöötlusdeformatsioonid: Hammasrattad on pärast kuumtöötlust, näiteks karastamist ja karastamist või nitrideerimist, altid deformatsioonidele, näiteks hambaprofiili deformatsioonile ja hammaste joonduse hälbele. Hammasrataste lihvimine kompenseerib neid vigu tõhusalt.
Optimaalne võrgusilma toimivus: Hambapinna kontaktpinna asukoha kontrollimine (näiteks krooni ja hamba joonduse muutmine) vähendab ülekandemüra ja pikendab hammasrattapaari kasutusiga.
2) Hammasrataste lihvimine
Hammasratta lihvimise olemus on kontrollitud hõõrdumine lihvketta (tööriista) ja hammasratta (tooriku) vahel ning hamba pinda töödeldakse kahe liikumise kombinatsiooni abil:
Peamine liikumine: lihvketta kiire pöörlemine (lineaarkiirus on tavaliselt 30–80 m/s ja hammasrataste kiirel lihvimisel võib see ulatuda 100–200 m/s);
Söötmisliikumine: hõlmab lihvketta aksiaalset söötmist hamba laiuse suunas, hammasratta indekseerimisliikumist (hammaste kaupa töötlemine või pidev töötlemine) ja genereerimisliikumist (hammasratta hambumuse suhtelise veeremise simuleerimine, mida kasutatakse hammasrataste lihvimise genereerimismeetodil).
II. Hammasrataste lihvimise klassifikatsioon
Lihvketta ja tooriku vahelise liikumissuhte järgi jaguneb hammasrataste lihvimine peamiselt kahte kategooriasse: vormlihvimine ja genereeriv lihvimine.
1) Vormi lihvimine
- Põhimõte: Lihvkettale lihvitakse profiil, mis vastab täpselt hammasratta hambasoonele (näiteks kettakujulised lihvkettad või kausikujulised lihvkettad). Hammasooned lihvitakse ükshaaval lihvketta aksiaalse etteande ja tooriku indeksliikumise abil.
- Omadused: Seadmed on suhteliselt lihtsad (näiteks vormlihvimismasinad), kuid lihvketta töötlemine on keeruline; täpsust piirab lihvketta töötlemise täpsus (tavaliselt IT6-IT5); tootmise efektiivsus on suhteliselt madal (kuna lihvimine toimub hammashaaval või mitme indekseerimisoperatsiooniga); see sobib väikeste partiide ja mitmete hammasrataste töötlemiseks (näiteks näidishammasrattad, eriotstarbeliste masinate hammasrattad ja instrumenthammasrattad jne).
- Töötlemisulatus: Välised silindrilised hammasrattad (sirge ja kaldhammasrattad): läbimõõt 10 mm kuni 2 m; sisemised hammasrattad.
- Kinnitusmeetod: Töödeldav detail kinnitatakse tavaliselt tsentritele ja konstruktsioon peab arvestama liikumisruumiga lihvketta mõlemas otsas.
2. Hammasrataste lihvimine vormimise teel
- Põhimõte: Lihvketas ja hammasratas jäljendavad hammasrataste paari hambumisliikumist (moodustavad liikumise). Lihvketta pöörlemise ja hammasratta veeremise teel lihvitakse hamba pinda pidevalt või hammas hamba haaval. Lihvketta kuju järgi saab seda edasi liigitada järgmiselt:
(1) Lihvimine kettakujuliste lihvketastega:
- Ühe või kahe kettakujulise lihvketta otspindadest moodustub „virtuaalne hammaslatt“, mis haakub töödeldava detaili hammasrattaga (moodustades liikumist) ja hambapinda lihvitakse hammas hamba haaval (töödeldav detail indekseeritakse üks kord pärast iga hamba lihvimist).
- Omadused: Äärmiselt kõrge täpsus (IT3 kuni IT5), kuid madal efektiivsus (hammashaaval töötlemine), sobib ülitäpsete hammasrataste (näiteks tööpinkide spindli hammasrataste, kosmosetööstuse hammasrataste) jaoks.
(2) Lihvimine kausikujuliste lihvketastega:
- Lihvimispinnana kasutatakse kausikujulise lihvketta silindrilist välimist pinda, mis haakub töödeldava hammasrattaga (moodustab liikumist) ja hambapinda lihvitakse hammas hamba haaval.
- Omadused: Suur täpsus (IT4 kuni IT5), lihvketta hea jäikus, sobib suure mooduliga hammasrataste (moodul m > 5mm) (näiteks rasketehnika hammasrataste) ülitäpseks töötlemiseks.
(3) Lihvimine ussikujuliste lihvketastega (rulllihvimise meetod):
- Lihvketas on valmistatud ussikujuliselt (moodustades usshammasratta, mis haakub töödeldava detaili hammasrattaga) ning lihvketta pöörlemise (põhiliikumine) ja töödeldava detaili sünkroonse veeremise (liikumise tekitamine) abil lihvitakse hamba pinda pidevalt (sarnaselt hammasrataste freesimisega, kuid freesi asemel kasutatakse lihvketast).
- Omadused: Suur efektiivsus (pidev töötlemine), suur täpsus (IT4 kuni IT6), sobib ainult väliste hammasrataste töötlemiseks; sobib suure täpsusega hammasrataste töötlemiseks suurtes partiides (näiteks autokäigukastide hammasrattad, lennukimootorite hammasrattad).
III. Jahvatusprotsessi voog
Hammasrataste lihvimine nõuab täpsuse tagamiseks iga sammu ranget kontrolli. Tüüpiline protsess on järgmine:
1) Eeltöötlus: Hammasratta toorik sepistatakse/valatakse → töötlemata töötlus (treimine) → poolviimistlustöötlus (valtsimine/lõikamine), mille tulemusel saadakse hammasratta toorik, mis vastab mõõtmete ja asendi tolerantsi nõuetele, lihvimisvaruga.
2) Kuumtöötlus: teostage karastamist ja kustutamist, nitrideerimist jne vastavalt jõudlusnõuetele (näiteks auto hammasrattad tuleb karastada ja kustutada temperatuurini HRC58-62).
3) Võrdluspunkti lihvimine: Lihvige sisemine auk ja otsapind peeneks, et saada hammaste lihvimiseks täpne positsioneerimispunkt.
4) Lihvimiseelne ettevalmistus: puhastage toorik → kinnitage ja asetage (koaksiaalsuse tagamiseks kasutage mandreli või kinnitusvahendit) → lihvketta viimistlemine (täpselt viimistlege sihthamba profiili ja hambaprofiili muutmine ning hamba suuna muutmine saavutatakse lihvketta radiaalse lõikesügavuse muutmisega).
5) Lihvimisprotsess:
- Tööriista seadistamine: Lihvimisketta ja tooriku suhtelise asendi reguleerimine lihvimise alguspunkti täpsuse tagamiseks;
- Lihvimine: Hambapinna lihvimine vastavalt seatud genereerivale liikumisele või vormimistrajektoorile (üksikhamba mitmekordne etteanne või pidev indekseerimine);
- Modifitseerimine (valikuline): Lihvketta trajektoori reguleerimise või lisaseadmete abil saab muuta krooni, hamba otsa kaldserva lõigata jne, et optimeerida kontaktpinda.
6) Kontroll ja kompenseerimine: Hammaste profiili vea, hamba suuna vea, kumulatiivse sammu vea jms kontrollimiseks kasutage hammasratta mõõtekeskust (CMM). Kui see on tolerantsist väljas, reguleerige protsessi parameetreid (nt lihvketta kiirus, etteandekiirus) või viimistlege lihvketta.
7) Ebatasasuste eemaldamine ja puhastamine: Eemaldage hamba pinnalt ebatasasused, puhastage need ja pakkige hoiustamiseks.
IV. Hammasrataste lihvimise põhiseadmed
Hammasrataste lihvimismasinad on hammasrataste lihvimisprotsesside põhiseadmed ja nende jõudlus määrab otseselt hammasrataste töötlemise täpsuse. Konstruktsiooni ja rakenduse järgi liigitatakse need peamiselt järgmiselt:
1. Ussiratta lihvimismasinad (näiteks KAPP NILES Saksamaalt, Liebherr Saksamaalt ja Qinchuan Machine Tool Hiinast): Need suudavad saavutada lihvimiskiiruse 10–20 hammast minutis (pidev indekseerimine) ja neid kasutatakse laialdaselt autoülekannetes.
2. Koonilised lihvmasinad (näiteks Gleason Ameerika Ühendriikidest ja Reishauer Šveitsist): Need kasutavad topelt- või üksikkoonulisi lihvkettaid ja sobivad suurte moodulite, ülitäpsete hammasrataste (näiteks lennukimootorite hammasrataste) jaoks.
3. Vormlihvimismasinad (näiteks Jaapani Mitsubishi ja Hiina Harbin Tool & Die Group): Neil on lihtne konstruktsioon ja madal hind ning need sobivad väikeste partiide ja väikeste moodulitega hammasrataste (näiteks instrumentide ja arvestite hammasrataste) valmistamiseks.
4. Viieteljelised lihvmasinad (tipptasemel mudelid): need integreerivad mitmeteljelisi CNC-süsteeme, mis võimaldavad lihvketaste paindlikku töötlemist ja keerukate hambapindade (näiteks vormitud ja mitteringikujuliste hammasrataste) lihvimist, esindades praegust kõrgeimat taset (näiteks Šveitsi Tornos ja Saksamaa DMG MORI).
V. Rakenduse stsenaariumid
Tänu suurele täpsusele ja heale pinnakvaliteedile kasutatakse hammasrataste lihvimisprotsesse laialdaselt valdkondades, kus käigukasti jõudlusele esitatakse ranged nõuded:
- Lennundus: Lennukimootorite reduktorite käigukastid (näiteks turboventilaatormootorite lisaajami käigukastid), helikopterite rootori ülekannete käigukastid (mis nõuavad äärmiselt suurt töökindlust ja eluiga).
- Robootika: Tööstusrobotite RV-reduktorite ja harmooniliste reduktorite kiired planetaarülekanded (nõuavad väikest tagasilööki ja suurt ülekandetäpsust).
- Autotööstus: Uute energiasäästlike sõidukite käigukastide käigud, automaatkäigukastide (AT/DCT) sünkroniseerimiskäigud ja peamised reduktorikäigud (mis nõuavad suurt koormust ja löögikindlust).
- Täppismasinad: CNC-masinate etteandesüsteemidele mõeldud täppishammasrataspaarid (näiteks kuulkruviajamite hammasrattad), kiired spindli käigukastid.
- Energiaseadmed: tuuleturbiinide käigukastide käigukastid (nõuavad väsimuskindlust ja löögikindlust), laevade diiselmootorite käigukastid (nõuavad pikka eluiga), gaasiturbiingeneraatorite kiirkäigukastide käigukastid ja kiirseadmete käigukastid jne.
Kui teil on küsimusi või kui vajate hammasrattaid ja hammasrattaid, võtke meiega ühendust aadressil info@castings-froging.com.

