


Teadmised
Sepistamise tootmine
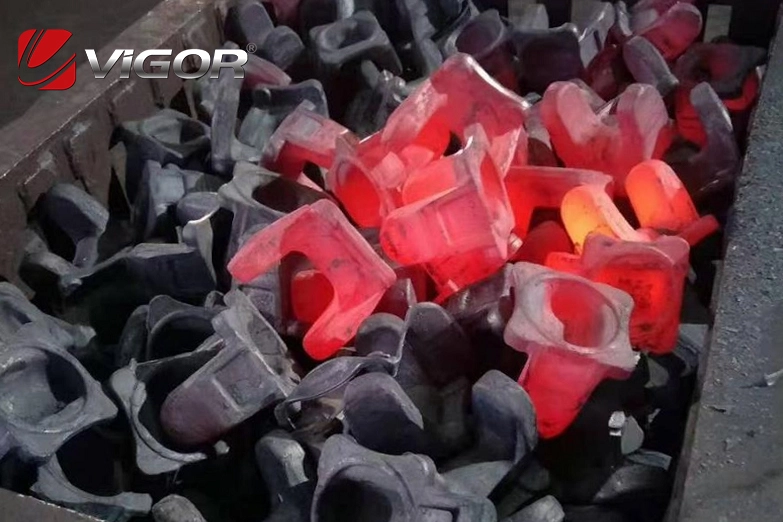
Sepistamise tootmine hõlmab vabasepistamist, stantssepistamist, lehtmetalli stantsimist ja metalli ekstrusiooni, mis on metalli survetöötluse oluline osa. Vabasepistamine on toiming, mida teostatakse sepistamisvasaral (või pressil), kus haamripea (või stantsiploki) üles-alla liikumine põhjustab kuumutatud valuploki (või tooriku) kõrguse (või paksuse) kokkusurumise ning horisontaalsuunas vaba pikenemise ja laienemise. Sepistatud detaili vajaliku kuju ja suuruse saamiseks kasutatakse mitmesuguseid sepistamisprotsesse, nagu on näidatud joonisel 1a. Stantsimine hõlmab kuumutatud tooriku asetamist fikseeritud kujuga stantsiõõnde, et seda deformeerida. Stantsiõõnsuse seinad piiravad metalli vaba liikumist. Kui stantssepistamisprotsess on lõppenud ja metall täidab stantsiõõnsuse, saadakse soovitud kuju ja suurus. Lehtmetalli stantsimisel kasutatakse külmas olekus lehtmetalli või ribametalli pressil, kus stantsi ja stantsi vastastikmõju kasutatakse vajalike toodete või osade stantsimiseks, nagu on näidatud joonisel 1c. Ekstrusioon hõlmab metallvaluploki (või tooriku) kuumutamist ja selle asetamist ekstrusioonisilindrisse ning ekstrusioonivarda mõjul voolab metall ekstrusioonisilindri teises otsas olevast stantsiavast välja, saades mitmesuguseid ebakorrapärase ristlõikega profiile, torusid ja vardaid. Lisaks ei ole mõningaid ristlõike kujusid võimalik valtsimismeetoditega saada.
Tuleb märkida, et sepistamise ja pressimise eesmärk on saada teatud kuju ja suurusega toorikuid (või osi). Veelgi olulisem on metallide valatud struktuuri muutmine, nende mehaaniliste, füüsikaliste ja keemiliste omaduste parandamine ning osade kasutusea pikendamine. Seetõttu saab sepistamist ja pressimist laialdaselt kasutusele võtta erinevates riigi majanduse tööstussektorites.
Esiteks, metallurgiaettevõtetes, eriti kvaliteetse terase sulatustehastes, rajatakse valtsimistehaste kõrvale sepistamiskojad, kuna paljud madala plastilisusega kvaliteetsed legeerterased tuleb enne valtsimist toorikuteks sepistada. Seetõttu nimetatakse "sepistamiskoja" kvaliteetse terasetehase "peamiseks valtsimistehaseks".
Teiseks, kaitsetööstuses toodetakse valdav enamus osi sepistamise ja stantsimise meetodil.
Kolmandaks, masinaehituse protsessis, eriti rasketes masinates, nagu suurte terasvaltspinkide rullid, kalasabaham ...
Neljandaks, transpordis on 80% autode ja 60% vedurite osadest sepistatud. Samuti tuleb sepistada peavõllid, väntvõllid ja mõned sõjalaevade ja laevade mootorite osad.
Viiendaks, energeetikatööstuses on generaatorite rootorid, tiivikud, labad, peavõllid ja mittemagnetilised kinnitusrõngad kõik sepistatud osad.
Kuuendaks, põllumajanduses ja kergetööstuses toodetakse paljusid mehaanilisi osi samuti sepistamise ja pressimise teel.
Sepistamise ja pressimise teel toodetud osade kaal ulatub mõnest grammist mitmesaja tonnini.
Sepistamise tootmisel on teiste töötlemismeetodite ees järgmised eelised:
1. Sepised on valudetailidest raskemad ja taluvad suuremaid löögijõude. Ka nende plastilisus, sitkus ja muud mehaanilised omadused on valanditest paremad. Seetõttu valmistatakse olulisi osi enamasti sepistest. Sepiste kasutamise teine eelis on see, et osade tugevuse tagamise eeldusel saab vähendada masinate enda kaalu. See on veelgi olulisem transpordivahendite, õhusõidukite, sõidukite ja kosmoselennukite seadmete puhul. Hiljuti, tänu valamistehnoloogia täiustumisele, kasutatakse mõnel juhul ka valandeid, kuna nende maksumus on sepistest palju madalam.
2. See säästab toorainet. Näiteks auto 17-kilogrammise esisilla puhul moodustavad lõikelaastud valtsimise ja lõikamise teel valmistamisel 189% telje kaalust, samas kui stantsimise teel valmistamisel moodustavad lõikelaastud vaid 30%. Töötlemisaeg lüheneb samuti kuuendiku võrra.
3. Kõrge tootlikkus. Näiteks kaks kuumstantsimispressi suudavad sepistada autolaagreid, mis asendab 30 automaatset lõikepinki. M24 mutrite tootmise efektiivsus automaatsete pingestusmasinatega on 17.5 korda suurem kui kuueteljelistel automaatsetel treipinkidel. Lisaks saab ekstrusiooni teel tootmisel toorikust valmistooteid korraga valmistada, mis on teiste töötlemismeetoditega võrreldamatu.
4. Vaba sepistamine sobib üksik- ja väikepartiide tootmiseks ning on paindlikum. Seda kasutatakse laialdaselt paljudes masinatehastes. Siiski tuleb märkida, et sepistamine on primitiivne tootmismeetod ja selle tootlikkus on madalam kui valtsimisel, mida tuleb veelgi parandada.
Tugevuse suund sepistamise tootmisel
Raskete masinate tootmisel, näiteks sulatusseadmete, valtsimisveskite ja hüdroelektrijaamade seadmete suurte osade tootmisel, kasutatakse tavaliselt vabasepistamist ja sepistamine toimub suurtel hüdraulilistel pressidel.
Näiteks:
Auruturbiini rootor läbimõõduga 1.5 meetrit ja pikkusega 10 meetrit;
45,000 1-tonnise hüdraulilise pressi kolonn läbimõõduga 33 meeter ja pikkusega XNUMX meetrit;
Kõrgsurvekatla silinder (pool) läbimõõduga 4 meetrit, pikkusega 14 meetrit ja paksusega 0.16 meetrit;
1150 valtsimispingi rull (sepistatud läbimõõt 1.23 meetrit, pikkus 5.645 meetrit), sepistatud 70-tonnisest terasvaluplokist jne.
Partii- või masstootmismasinates, näiteks autode, traktorite, lennukite, tankide ja tööpinkide tehastes, toimub oluliste osade tootmine stantssepistamise teel. Stantssepistamine on üks sepistamise tootmise arengusuundi. Täppisstantsimise abil saab asendada osade lõikamisprotsessi. Praegu saab sujuvalt toota mitte ainult kuni 200 kilogrammi kaaluvaid sepiseid, vaid ka segmenteeritud sepistamise abil kuni 6.7 tonni kaaluvaid sepiseid, näiteks kuuekaelalisi väntvõlle. Seevastu sama väntvõlli vabasepistamise teel sepistamiseks oleks vaja 11.5 tonni kaaluvat terastoorikut, mis näitab stantssepistamise paremust.
Sepistamisprotsesside osas kasutatakse tooraine säästmiseks sulami täppissepistamist, väikelõikelist sepistamist ja võrgusepistamist. Kuumutamisel kasutatakse oksiidikihtide tekkimise vältimiseks kaitsegaase.
Sepiste kvaliteedi tagamiseks kasutatakse mehhaniseeritud toiminguid, automaatseid tootmisliine, treipinke ja transpordivahendeid. Füüsilise tööjõu vähendamiseks kasutatakse mehhaniseeritud toiminguid, automaatseid tootmisliine, treipinke ja transpordivahendeid.
Hiljuti on riigi majanduse arengu tõttu tekkinud vajadus kõrge temperatuurikindlate, suure tugevusega sulamite ja muude spetsiaalsete füüsikaliste ja keemiliste omadustega sulamite järele. Neil sulamitel on madal plastilisus ja neid on raske vormida. Seetõttu on viimastel aastatel nende toorikute vormimiseks kasutusele võetud ekstrusioonimeetod.
Teine lähenemisviis on suure energiaga vormimismeetod. Suure energiaga vormimismeetodi põhiolemus seisneb selles, et metallile mõjub äärmiselt lühikese aja jooksul (0.001 sekundit) tohutu väline jõud, mis põhjustab metalli plastse deformatsiooni ettenähtud suunas ja vajalike osade saamise. Tänu võimsale välisele jõule, mis surub metalli teatud vahemaa liikuma lühima aja jooksul, on tekkiv energia äärmiselt suur ja seetõttu nimetatakse seda ka suure energiaga deformatsiooniks. Suure kiiruse ja rõhu all sarnaneb metalli deformatsioon vedeliku voolamisega, mis suurendab oluliselt selle plastilisust. Madala plastilisusega materjalid, nagu titaan, roostevaba teras ja kuumakindel teras, mida on tavapäraste vormimismeetoditega raske töödelda, saavad sellest raskusest täielikult üle suure energiaga vormimise abil. [Märkus 6]
Suure energiaga vormimisel kasutatavate energiaallikate hulka kuuluvad surugaas, põlemisgaas, suure energiaga elektrilised sädemed jne. Praegusel ajal kasutatakse aga laialdaselt lõhkeaineid, seega nimetatakse seda meetodit ka lõhkevormimiseks.
Sepistamise seadmed (1)
Sepistamise seadmeid saab jagada nelja tüüpi, lähtudes masina töötava osa kiiruse varieerumise omadustest pärast kokkupuudet sepistatava detailiga:
Esimene tüüp: sepistamisvasarad
Töökäigu alguspunktis a (st enne, kui haamripea puutub kokku sepistamisega) on haamripea maksimaalne kiirus v max (nagu on näidatud joonisel 1-1a). Töökäigu b ajal langeb kiirus järsult maksimaalsest väärtusest nullini (st α-st β-ni). Maksimaalne kiirus v max võib ulatuda 9 meetrini sekundis. Tööaeg t arvutatakse tuhandikusekundites.
Kuna töötsükli aeg tp on väga lühike, on auru või õhu tehtud töö liiga väike. Ülesande täitmiseks kasutatakse peamiselt haamripea tõstmisel akumuleerunud energiat. On näha, et seda tüüpi masin töötab löögijõu abil, seega nimetatakse seda sepistamisvasaraks.
Teine kategooria: hüdraulilised pressid
Seda tüüpi masina töövahendi kiiruse varieerumise karakteristikud sepisega kokkupuutel on näidatud joonisel 1-1c. See erineb üsna palju esimese kategooria masinate töökiirusest. Alasi algkiirus võib olla null (nagu punktis 0) või teatud kiirus (nagu punktis C) ning maksimaalne kiirus v max võib ulatuda 30 mm/s. Tööaega tp arvutatakse protsendi või tuhandiku sekundi murdosas ja mõnel juhul saab seda arvutada ka sekundites.
Kolmas kategooria: väntpressid
Nende töökiiruse muutus on näidatud joonisel 1-1e. Liuguri liikumiskõver jääb konstantseks ja selle määravad sepise kuju, nurk ja väntvõlli kuju. Algkiirus on üsna suur ja mõnel juhul võib ulatuda 500 mm/s või isegi rohkem. Kuna kõik need masinad on varustatud vänt- ja ühendusvardamehhanismidega, nimetatakse neid väntpressideks.
Neljas kategooria: rullstantsimismasinad
Seda tüüpi masina töövahend on rullstantsimispink. Töökäigu ajal toimub ainult pöörlev liikumine ja see töötab mehaaniliste põhimõtete kohaselt. Kui tööriista pöörlemise ebaühtlust eiratakse, on kiiruse muutumise kõver ab paralleelne horisontaalteljega. See omadus tagab ühtlase jõu rakendamise, suurendades materjali deformatsiooni.
Vigoril on üle 20 aasta kogemust sepistamisprotsessis, mida toetavad professionaalne tehniline meeskond, tootmismeeskond ja tarnemeeskond. See võimaldab meil aidata klientidel saavutada optimaalset jõudlust täiuslike osadega. Nende asjatundlikkus tagab järjepideva kvaliteedi, minimeerides seisakuid ja maksimeerides tootmisprotsesside efektiivsust. Täpsusele ja töökindlusele keskendudes vastavad Vigori komponendid rangetele tööstusstandarditele, pakkudes klientidele enneolematut meelerahu. Kui teil on küsimusi või vajate osi, mida tuleb arendada, võtke meiega ühendust aadressil info@castings-forging.com.

