


Teadmised
Ultraheli kustutamise mõju 42CrMo4 terase mehaanika omadustele ja mikrostruktuurile
Ultraheli karastamine seisneb karastatud osade soojendamises karastustemperatuurini ja korralikult soojas hoidmiseks ning seejärel ultrahelivibratsiooniga karastuspaaki panemiseks, et tooriku karastus saavutada. Karastus on võtmeprotsess tugevuse ja sitkuse parandamiseks ning karastusprotsess jahutuskeskkonnas (vesi, õli jne) jaguneb üldiselt kolmeks etapiks: membraani keetmine, mulli keetmine ja konvektsioonsoojusvahetus.
Nende hulgas on mullkeetmine kõige olulisem etapp, kuna toorik on kiirjahutuse faasis, tuleks tagada, et tooriku sisetemperatuuri tsoon oleks karastamise mullkeemise staadiumis. Samal ajal peaks jahutuskiirus olema suurem kui kriitiline jahutuskiirus, et karastatud teraskonstruktsiooni saaks muuta martensiidi suunas. Tavalises karastus- ja jahutamisprotsessis on kõrge temperatuuriga tsoonis olevat gaasikilet raske purustada isegi intensiivse segamise tingimustes.
Pärast ultrahelivälja kasutuselevõttu lõhub ultrahelilaine "kavitatsiooni" efekti tõttu keskkonnas tekkiv kõrgsurve lööklaine kokkupõrge gaasikile ja siseneb kiiresti mullkeemise faasi, mis suurendab oluliselt jahutusintensiivsust. kogu temperatuuritsoon.
Tavalise legeeritud konstruktsiooniterasena on 42CrMo4 kõrge tugevus ja sitkus, selge karastamise rabedus puudub, kõrge väsimuspiir ja vastupidavus pärast karastus- ja karastamistöötlust ning hea löögikindlus madalal temperatuuril. Vahepeal kasutatakse seda tavaliselt suure ristlõikega võllide, hammasrataste ja ühendusvarda osade valmistamiseks. Kuumtöötlemisprotsess on olnud suhteliselt küps, kuid karastusprotsess on endiselt vastuvõtlik selliste tegurite mõjule nagu karastus jahutuskeskkond ja osade ristlõike paksus ning pärast veega kustutamist on lihtne tekitada pragusid, eriti suure ristlõike paksuse erinevusega toorik, mida on vesikarastamisel väga lihtne lõhkuda.
Kui õlikarastus on kasutusele võetud, ei saa suure ristlõikega 42CrMo4 terast väikese jahutusvõimsuse tõttu karastada, mistõttu selle mehaanilised omadused on madalad. Selles artiklis on ultrahelilaine lisatud 42CrMo4 terase karastus- ja jahutusprotsessi, mis parandab jahutuskeskkonna kustutamise intensiivsust ja annab võrdlusaluse 42CrMo4 terase karastusprotsessi uurimise ja rakendamisega.
2. Katsematerjalid ja -meetodid
2.1 Katsematerjalid
Katses kasutatud 42CrMo4 terassepiste keemiline koostis on näidatud tabelis 1.
Tabel 1 42CrMo4 keemiline koostis (kvaliteediskoor) (%)
|
Elements |
C |
Mn |
Si |
S |
P |
Cr |
Mo |
|
Standard (EN 10083-3—2006) |
0.38 ~ 0.45 |
0.60 ~ 0.90 |
≤ 0.40 |
≤ 0.035 |
≤ 0.025 |
0.90 ~ 1.20 |
0.15 ~ 0.30 |
|
Mõõdetud |
0.42 |
0.77 |
0.29 |
0.010 |
0.019 |
1.14 |
0.224 |
Suure ristlõikega 42CrMo4 terasdetailide karastamisprotsessi uurimiseks töödeldi sepised ümmargusteks proovideks mõõtmetega φ90 mm × 150 mm.
2.2 Eksperimentaalne põhimõte ja meetodid
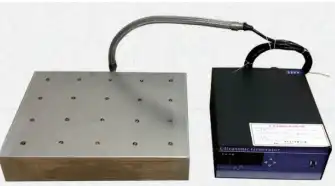
Joonisel 1 on kujutatud ultraheli kustutusseade, milles ultraheli generaatori võimsus on reguleeritav 0–1500 W.
a) Ultraheli generaatorid
b) Rakenduse olek
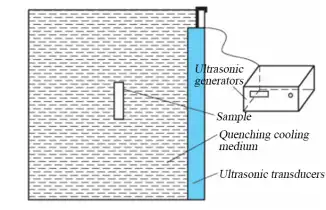
Joonis 1 Ultraheli kustutamise seade
Kustutusprotsessis juhitakse ultrahelilaine sagedusega 28 kHz ultrahelimuundurisse ultrahelienergia generaatori kaudu ja muundur muudab ultraheligeneraatori edastatud elektrilise võnkeimpulsi signaali kõrgsageduslikuks mehaaniliseks vibratsiooniks ja summutusproov. on paigutatud karastuspaagi keskele ja asend on katsevea vähendamiseks suhteliselt fikseeritud.
Proovi kuumutatakse TC15L-12 keraamilise kiu muhvelahjuga ning ahi vastab III klassi ahju (±10°C) ja D-tüüpi instrumendi nõuetele, mis on määratletud dokumendis GB/T30825-2014 "Kuumtöötlustemperatuuri mõõtmine". Spetsiifiline kuumtöötlusprotsessi kõver on näidatud joonisel 2 ja protsessi nõuded on näidatud tabelis 2
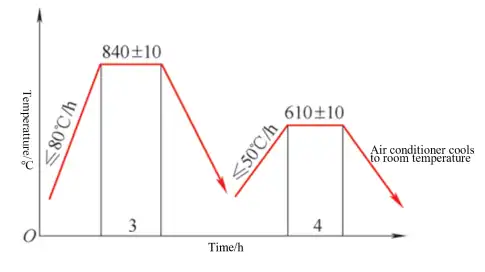
Joonis 2 42CrMo4 terase kuumtöötlusprotsessi kõver
Tabel 2. 42CrMo4 terase karastamisprotsessi nõuded
|
Proovi number |
Jahutav jahutuskeskkond |
Kas lisada ultraheli või mitte |
Võimsus/W |
|
1 |
20 °C vesi |
Jah |
1500 |
|
2 |
20 °C vesi |
Ei |
/ |
|
3 |
20 °C õli |
Jah |
1500 |
|
4 |
20 °C õli |
Jah |
1000 |
|
5 |
20 °C õli |
Jah |
500 |
|
6 |
20 °C õli |
Ei |
/ |
Pärast kuumtöötlemist võeti proovid 1/2 raadiusega metallograafilise struktuuri vaatluseks ja mehaaniliste omaduste testimiseks. Iga katsekeha kohta võeti 1 proovikehade rühm (2 tõmbekeha, 2 löökekeha, 1 metallograafiline proov).
3 Eksperimentaalsed tulemused ja analüüs
3.1 Ultraheli kustutamise protsessi mõju mehaanilistele omadustele
Joonisel 3 on kujutatud 42CrMo4 terase mehaanilised omadused pärast erinevate protsessidega jahutamist. Seda on näha jooniselt 3.
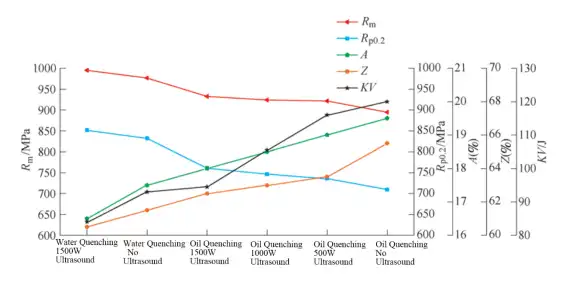
Joonis3 The Mmehhaaniline P42CrMo4 omadused Saretus After Qunenching poolt Different Processid
Proovide tõmbetugevus (Rm) ja voolavuspiir (Rp0.2) on pärast õlikarastamist madalamad kui vesikarastamisel, kuid pikenemine (A), ristlõike kokkutõmbumine (Z) ja löögi neeldumisenergia (KV) on suuremad kui Veega kustutamise omad ja ultraheli võimsuse suurenemisega suurenevad järk-järgult tõmbetugevus ja voolavuspiir, samal ajal kui pikenemine, sektsiooni kokkutõmbumine ja löögi neeldumise energia vähenevad järk-järgult.
3.2 Ultraheli kustutamise protsessi mõju mikrostruktuurile
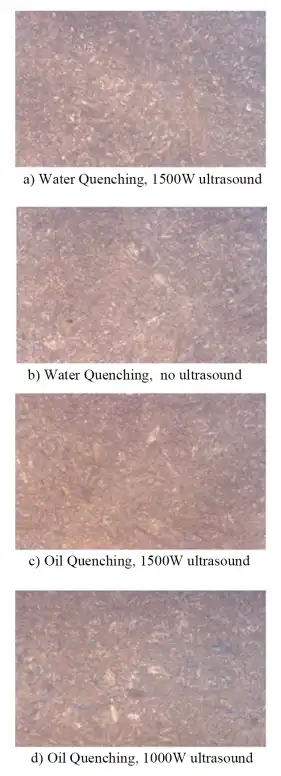
Joonisel 4 on kujutatud 42CrMo4 terase mikrostruktuur pärast erinevate protsessidega jahutamist.
Nagu on näha jooniselt fig 4, on ultrahelilainete sisseviimisel oluline mõju 42CrMo4 terase mikrostruktuurile pärast kustutamist. Ultraheli abil veekustutusstruktuur on karastatud sosteniit, nagu on näidatud joonisel 4a. Tavalise vesijahutuse struktuur on karastatud soxhlet + väike kogus ferriiti ja tera on jämedam kui joonisel 4a, nagu on näidatud joonisel 4b. Ultraheli abil saadud õlikarastuse erineva võimsusega struktuurid olid karastatud sosteniit + granuleeritud bainiit + ferriit, kuid ultraheli võimsuse vähenemisega suurenes granuleeritud bainiidi ja ferriidi sisaldus järk-järgult ning mikrostruktuuride jaotus muutus üha ebaühtlasemaks, nagu on näidatud joonisel. Joonis 4c~e. Tavalise õlijahutuse struktuur on jämekarastatud sosteniit + osaliselt granuleeritud bainiit + ferriit ning struktuur on väga ebaühtlane ning granuleeritud bainiidi ja ferriidi sisaldus on suurem kui ultraheli abil õlijahutuse puhul, nagu on näidatud joonisel 4f.
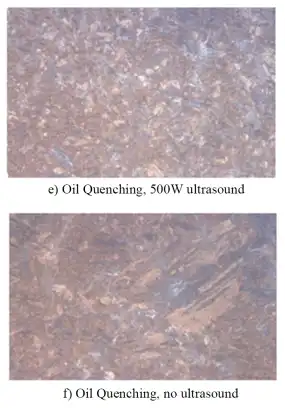
Joonis 4 42CrMo4 terase mikrostruktuur pärast erinevate protsesside jahutamist
Kuna 42CrMo4 teras on eutektilise terasega võrreldes subeutektiline teras, nihkub austeniidi isotermilise ülemineku diagrammi kõver vasakule, ülejahutatud austeniidi stabiilsus on madal, tiinusperiood on lühike ja vajalik on suur jahutuskiirus. karastamise kriitilises üleminekutemperatuuri tsoonis, vastasel juhul on ebapiisava ülejahutuse tõttu lihtne mittemartensiitne transformatsioon.
Veelgi enam, selle õli viskoossus ja proovi ristlõige on mõlemad suured, jahutusvõimsus on madal ja austeniidi isotermilise üleminekukõvera "ninaotsa" asendit ei saa karastamise ajal täielikult vältida ja terast ei saa karastada, nii et bainiidi probleem ilmneb ebapiisava jahutuskiiruse tõttu pärast kustutamist. Pärast ultrahelilainete sisestamist kustutavasse jahutuskeskkonda suureneb kustutava jahutuskeskkonna jahutusvõimsus ja jahutuskiirus suureneb, mis soodustab martensiidi muundumist. Ultraheli võimsuse suurenemisega väheneb bainiidi ja ferriidi sisaldus järk-järgult ning kui ultraheli võimsus suureneb 1500 W-ni, on jahutusefekt lähedane veega kustutamise omale.
4 Kokkuvõte
1) Võrreldes tavapärase õli- ja veekarastusega saab 42CrMo4 terase tõmbetugevust ja voolavuspiiri pärast kuumtöötlust parandada ultraheli lisamisega, kuid pikenemine, purunemisjärgne kokkutõmbumine ja löögi neeldumisenergia vähenevad.
2) Ultraheliõli kustutamise protsessis suureneb ultraheli võimsuse suurenemisega jahutuskiirus järk-järgult, tõmbetugevus ja voolavuspiir suurenevad järk-järgult, samal ajal kui pikenemine, murdumisjärgne kokkutõmbumiskiirus ja löögi neeldumise energia vähenevad järk-järgult. Samal ajal väheneb granuleeritud bainiidi ja ferriidi sisaldus koes järk-järgult ning struktuur on ühtlasem.

