


Teadmised
Investeeringuvalude tavalised defektid - pinna ülepõlemine
1. Ülevaade
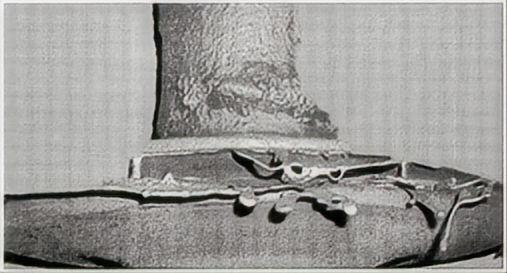
(1) Omadused: Osa kestast on pragunenud. Pärast valamist voolab sulametall dünaamilise ja staatilise rõhu mõjul kesta pragunenud kohast välja, moodustades valandi pinnale ebakorrapärase ja liigse metallikihi.
(2) Põhjused: Kesta madal kuumuskindlus või valamise ajal suur löögijõud põhjustab kesta lokaalset pragunemist. Sulametall voolab praost välja, mille tulemuseks on väline tulekahju.
(3) Asukoht: Koore kõige nõrgemas kohas, kus see praguneb.
(4) Illustratsioon: Vt joonis 1.
2. Põhjused
(1) Koore madal kõrge temperatuuri tugevus. Koore kõrge temperatuuri tugevus viitab selle tugevusele koore küpsetamise ja valamise ajal.
① Ebaõige kooriku küpsetamise protsess, kontrolli kaotamine töötamise ajal või küpsetusahju mittevastavus protsessi nõuetele. Koorku küpsetamise protsessi ebaõige valik, liiga kõrge küpsetustemperatuur, liiga kiire temperatuuri tõus, ebaõige küpsetamine või küpsetusahju mittevastavus protsessi nõuetele põhjustavad vormiõõnsuse pinnakihile kihistumisi, pragusid ja lõhesid.
② Ebaõige valamisoperatsioon. Liiga kiire valamine põhjustab kesta siseõõnsusele avalduva dünaamilise rõhu ruutkordse suurenemise.
(2) Koorvormi tugevus toatemperatuuril on madal. Koorvormi tugevus toatemperatuuril viitab selle tugevusele koore valmistamise ja vaha eemaldamise protsesside ajal.
① Pulbri ja vormimisliiva kvaliteet on ebapiisav. Pulber ja vormimisliiv sisaldavad palju lisandeid või on neil kõrge niiskuse- ja tolmusisaldus, mis põhjustab vormi sisepinnale pragusid ja lõhesid.
② Pulber ja vormimisliiv on valesti valitud. Igas vormikihis kasutatava pulbri ja vormimisliiva osakeste suurus on väga erinev. Iga kihi erineva kokkutõmbumiskiiruse tõttu tekivad vormikihi esimese ja teise kihi nõrkades kohtades kihistumisjäljed, praod ja lõhed.
③ Kesta valmistamise protsessi parameetrid on sobimatud või ei ole korralikult kontrollitud. Ränidioksiidsool-kesta vormi tugevus toatemperatuuril sõltub peamiselt sideaine kuivamisastmest. Kui kuivamisprotsessi parameetrid (niiskus, temperatuur, õhu kiirus, kuivamisaeg) on valesti valitud või kontrolli alt väljas, siis tugevus väheneb. Naatriumsilikaatkesta vormi tugevus toatemperatuuril sõltub peamiselt naatriumsilikaadi kõvenemisastmest. Kui kõvenemisprotsessi parameetrid (kontsentratsioon, temperatuur, kõvenemisaeg) on valesti valitud või kontrolli alt väljas, siis tugevus väheneb.
4. Vormivormi vaha eemaldamise protsess või töö on ebaõige, põhjustades või suurendades pragusid. Vaigupõhiste vormimaterjalide (tuntud ka kui "keskmise temperatuuriga vaha") auruga vaha eemaldamisel on aururõhk madal, kuumutamiskiirus aeglane ja vaha eemaldamise aeg pikk. Vahapõhiste vormimaterjalide (tuntud ka kui "madala temperatuuriga vaha") kuuma veega vaha eemaldamisel on vaha eemaldamise paagis veetemperatuur madal, vaha eemaldamise aeg pikk või vaha äravool vormist vaha eemaldamise ajal ebaühtlane.
(3) Vormi koore lokaalne kahjustus. Tootmisprotsessi, näiteks küpsetamise ja käitlemise ajal saab vormi koore lokaalselt kahjustada välise jõu mõjul.
(4) Kest ei talu järsku jahtumist ega kuumenemist. Järsu jahtumise või kuumenemise korral on kest temperatuurimuutustele halvasti talutav ja seetõttu pragunemisele kalduv.
(5) Sulatussüsteemi vale konstruktsioon. Valamise ajal mõjutab sulametall otse õõnsust .
3. Ennetus- ja tõrjemeetmed
(1) Suurendage kesta tugevust kõrgel temperatuuril.
① Kest toatemperatuuril tugevuse suurendamine võib tõhusalt parandada selle kõrge temperatuuri tugevust. Lisaks saab kasutada järgmisi protsessimeetodeid, näiteks:
a. Puhumistöötlus. Pärast iga liivakihi laotamist puhuge suruõhuga lahtiselt kleepunud ja liigne liiv ära; see töötlus sobib paksude liivakihtide või väikestesse aukudesse, soontesse, sisenurkadesse ja tekstipiirkondadesse kogunenud lahtise liiva eemaldamiseks.
b. Kasutage kiiresti kuivavat ränidioksiidlahust. Kiirelt kuivavatel ränidioksiidlahustel on suurem tugevus toatemperatuuril, suurem tugevus kõrgel temperatuuril ja madalam jääktugevus.
c. Polümeeride lisamine. Polümeeride või kiudude lisamine katte ettevalmistamiseks ränidioksiidilahuse tugevdamiseks aitab vältida kattekihi pragunemist ja kohaneda kiirema kuivamiskiirusega. Keskkonna niiskust saab vähendada 35%-ni ja tuule kiirust saab samuti suurendada.
② Täiustada koore küpsetamise protsessi. Koore küpsetamise protsessi parameetrid: Koore temperatuur peaks olema võimalikult kõrge. Ränidioksiidsool-koore küpsetustemperatuur on 950–1200 ° C ja küpsetusaeg on tavaliselt 0.5 tundi; naatriumsilikaat-koore küpsetustemperatuur on 850–950 ° C ja küpsetusaeg on tavaliselt 0.5–2 tundi. Veenduge, et küpsetusahi vastab protsessi nõuetele ja järgige tööprotseduure.
③ Täiustage valamisprotsessi. Kontrollige valamise ajal kesta temperatuuri nii kõrgeks kui võimalik ja sobitage see metallivedeliku valamistemperatuuriga. Kontrollige valamiskiirust, kasutades suurte osade puhul režiimi „kiiresti, seejärel aeglaselt“ ja väikeste osade puhul režiimi „aeglaselt, seejärel kiiresti“.
(2) Suurendage kesta toatemperatuurilist tugevust.
1. Pulbri ja vormimisliiva kvaliteeti tuleb rangelt kontrollida. Pulbri ja vormimisliiva lisandite sisaldus peab vastama protsessi nõuetele ning niiskusesisaldus ja tolmusisaldus peaksid olema ≤ 0.3% (massifraktsioon).
2 Valige iga kesta kihi jaoks mõistlikult pulber ja vormimisliiv. Valige mõistlikult katte tüüp, näiteks kvartsipulber süsinikterase jaoks ja tsirkoonliiv roostevaba terase ja kõrglegeeritud terase jaoks; pulbri osakeste suurus peaks olema ühtlane ja kõige parem on kasutada gradueeritud pulbrit.
Iga kihi liiva tüüp peaks olema iga kihi pulbriga ühtlane või sarnane; vormimisliiva osakeste suurus peaks olema mõistlik, näiteks 100/120 silma pinnakihi liiva puhul, 30/60 silma üleminekukihi liiva puhul ja 16/30 silma armeerimiskihi liiva puhul.
③ Valige mõistlikud kesta valmistamise protsessi parameetrid ja kontrollige neid rangelt. Kristallilise alumiiniumkloriidi abil kõvastunud naatriumsilikaatkesta kõvenemiskiirus on suhteliselt aeglane. Kõvendile võib lisada 0.1% JFC massifraktsiooni, et parandada kõvendi läbitungimisvõimet; kesta tugevus on kõrge.
4. Parandada vaha eemaldamise protsessi. Vaha eemaldamise võti: enne vaha eemaldamist tuleb kesta 12–24 tundi säilitada; vaha eemaldamise protsess peaks olema „kõrgel temperatuuril ja kiire“. Vaha eemaldamise toimingu protseduure tuleb rangelt järgida.
(3) Vältige koore lokaalset kahjustamist. Harrastage tsiviliseeritud tootmist. Koore vahatamise, küpsetamise ja valamise ajal vältige selle kahjustamist väliste jõudude poolt. Kui koore lokaalne kahjustus on avastatud, ei ole lubatud seda transportida ega uuesti valada.
(4) Parandada kesta termilist löögikindlust. Kest äkilise jahtumise ja kuumenemise vältimiseks tuleks kasutada kuumvalu.
(5) Täiustada sulgemissüsteemi konstruktsiooni, et vältida sulametalli otsest kokkupuudet vormiõõnsusega valamise ajal.
Vigoril on valandite ja stantstöötlemise valdkonnas üle 20 aasta kogemust ja professionaalne meeskond. Kui teil on küsimusi või soovite abi mõne detaili osas, võtke meiega ühendust aadressil info@casting-forging.com.

